<0,003 mm, 3 mikrondan daha küçük bir değerdir; 0,003 mm'nin kendisi tam olarak 3 mikrondur. Bu makaledeki sınır yalnızca adı geçen iş tutma arayüzünün tekrarlı konumlandırma alanını anlatır. Bitmiş parça doğruluğu; tezgâh, adaptör, üst fikstür, parça bağlama, sıcaklık ve ölçüm yönteminden de etkilenir.
Ancak tekrarlanabilirlik, premium bir ayna alıp işin bittiğini söylemekle gelmez. Bu, sistem düzeyinde bir sonuçtur: arayüz geometrisi, yüzey durumu, termal durum, bağlama kuvveti ve doğrulama yönteminin hepsi katkıda bulunur. Bunlardan birini yanlış yaparsanız, “<0,003 mm” sisteminiz ±0,01 mm’ye veya daha kötüye sürüklenir.
Bu kılavuz, iş tutuş tekrarlanabilirliğini belirleyen her faktörü adım adım ele alır ve kendi atölyenizde bunu doğrulamak için pratik bir protokol sunar.
Önemli çıkarımlar (hızlı bakış)
- Datum arayüz durumu 1 numaralı faktördür — temiz, sertleştirilmiş ve hasarsız yüzeyler pazarlık konusu değildir.
- Termal disiplin önemlidir: 300 mm’lik bir çelik fikstürde 1 °C ≈ 3,5 µm kayma demektir.
- Bağlama kuvveti, kesme yüklerine karşı koymaya yetecek kadar olmalı ancak parça deformasyonunu önleyecek şekilde kontrol edilmelidir.
- Konik tipte konumlandırmaya sahip sıfır nokta sistemleri, tekrarlanabilir datum dönüşü için doğal bir kendinden merkezleme sağlar.
- Varsayma, doğrula: üretim öncesinde DTI veya tarama probu ile 20 çevrimlik oturt/sök testi yapın.
1) <0,003 mm tekrarlanabilirlik neden önemli
İş tutuşta tekrarlanabilirlik şu demektir: Bir paleti veya fikstürü tezgâhtan çıkarıp, tanımlı bir tolerans bandı içinde aynı datum konumuna yeniden oturtabiliyor musunuz? Bir katalog <0,003 mm tekrarlı konumlandırma verdiğinde hangi arayüzün sökülüp yeniden oturtulduğunu, hangi yönün ölçüldüğünü, kullanılan testi ve geçerli kabul kuralını doğrulayın. Arayüz değeri, tüm tezgâh-fikstür-parça zincirinin doğruluğu değildir.
Sağladıkları
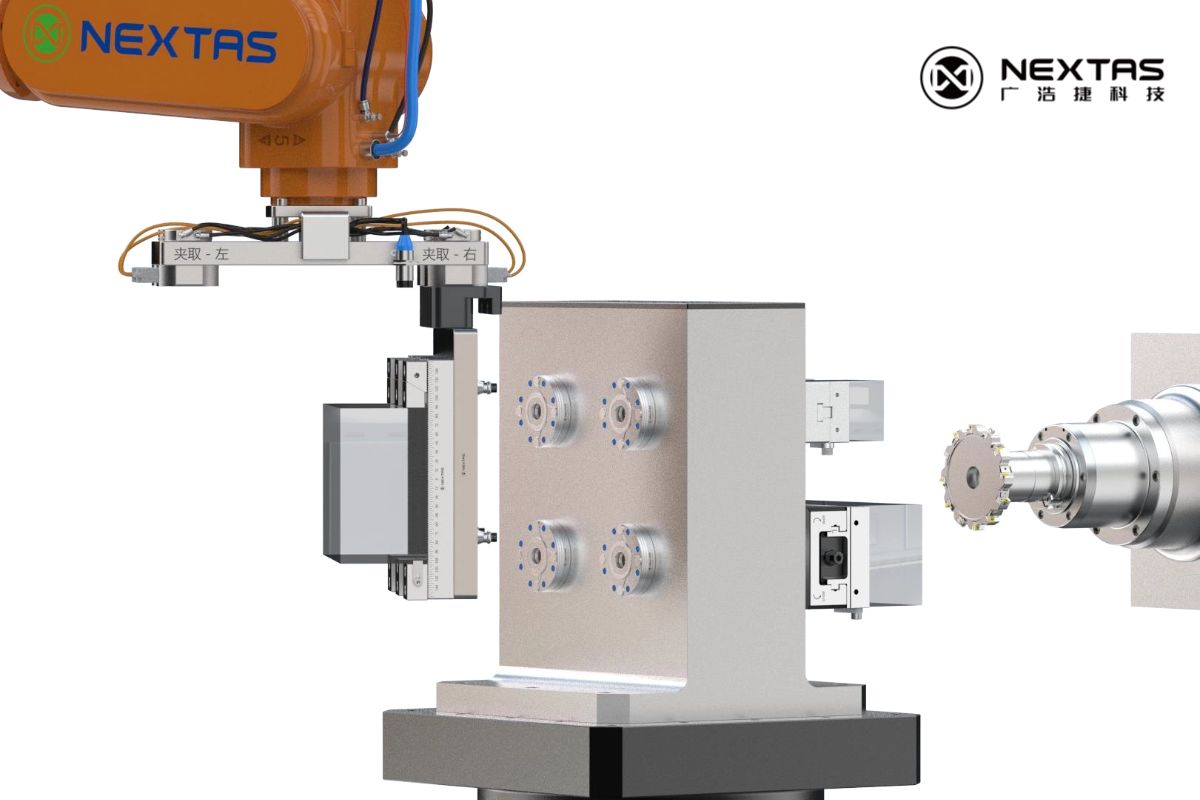
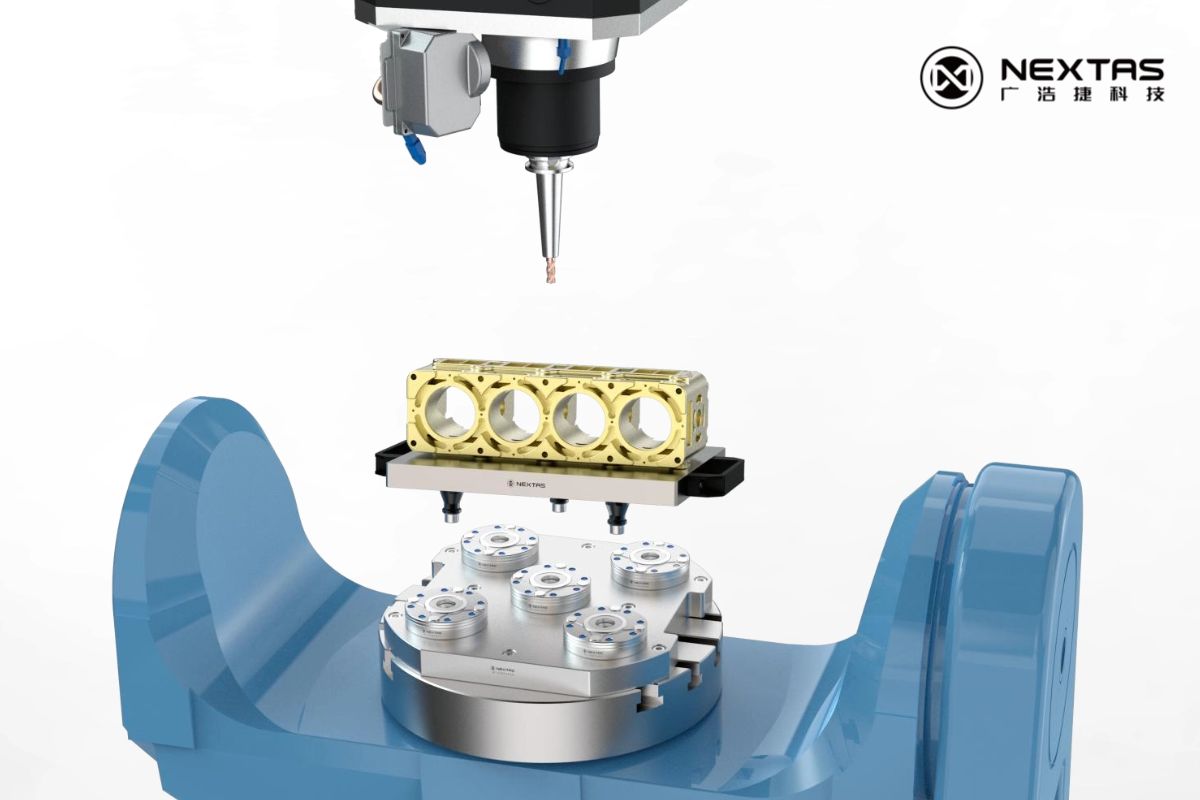
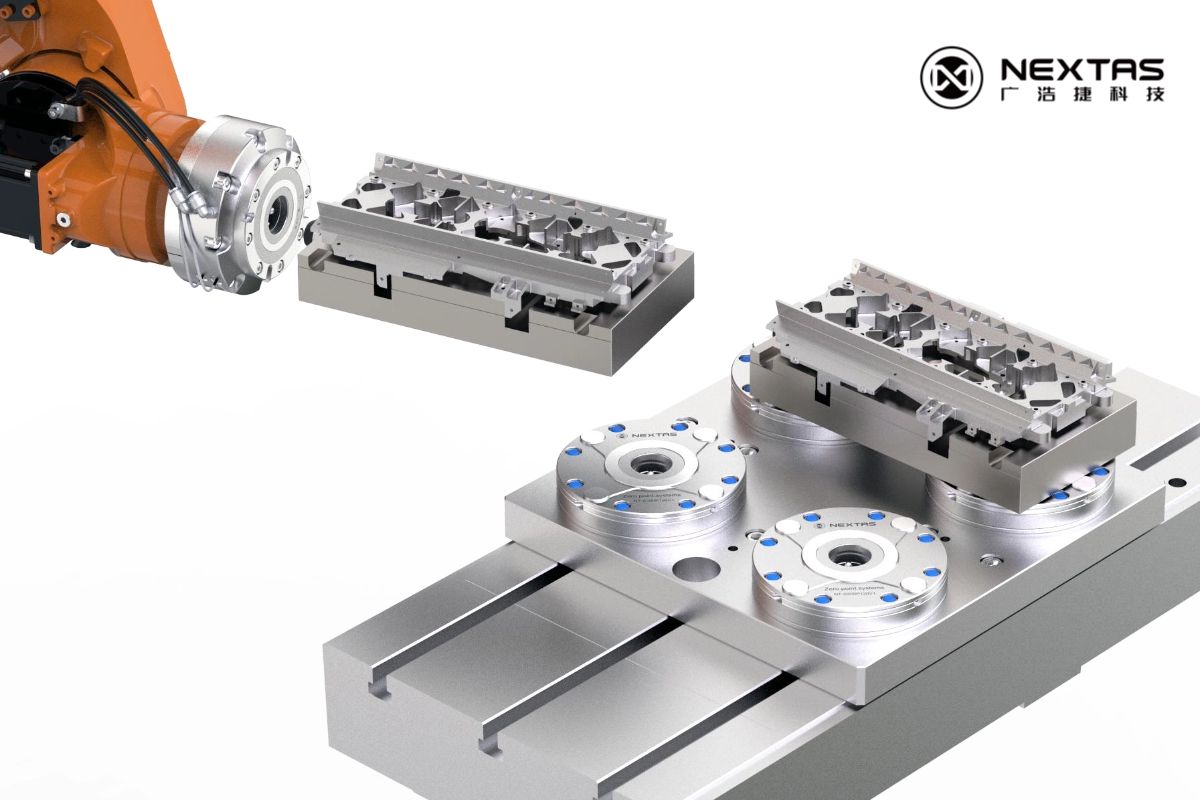
- Çevrimdışı kurulum: Mil kesmeye devam ederken fikstürleri bir hazırlık istasyonunda kurun. Sıfır nokta paletleri dakikalar yerine saniyeler içinde değişir.
- Çoklu operasyon tutarlılığı: Bir parçayı CNC’den CMM’ye, EDM’ye, tel erozyona ve geri taşıyın — sıfır referansınızı kaybetmeden.
- Daha kısa ilk parça süresi: Fikstür her zaman aynı noktaya döndüğünde, probla doğrulama elle çakı tutmanın yerini alır.
- Otomasyona hazırlık: Robotik palet değiştiriciler ve FMS hücreleri deterministik datum dönüşüne bağlıdır. Tekrarlanabilirlik kayarsa hücre durur.
Düşük tekrarlanabilirliğin maliyeti
Bir fikstürü yeniden çakı tutmaya harcanan süre, kullanılabilir mil süresini azaltır; ancak yıllık kayıp, değişim sıklığına, vardiya düzenine ve gerçek tezgâh saat maliyetine bağlıdır. Karar vermeden önce mevcut yeniden ayar süresini ölçün ve önerilen yöntemle doğrulanmış çevrim süresini aynı üretim koşullarında karşılaştırın.
2) Datum arayüz tasarımı: temel
Datum arayüzü, fikstürün tezgâh tablası (veya alt plaka ya da palet) ile buluştuğu yerdir. Bu arayüzdeki her bir mikronluk hata doğrudan parçaya yansır. En önemli iki tasarım prensibi şunlardır:
Konik tip kendinden merkezleme geometrisi
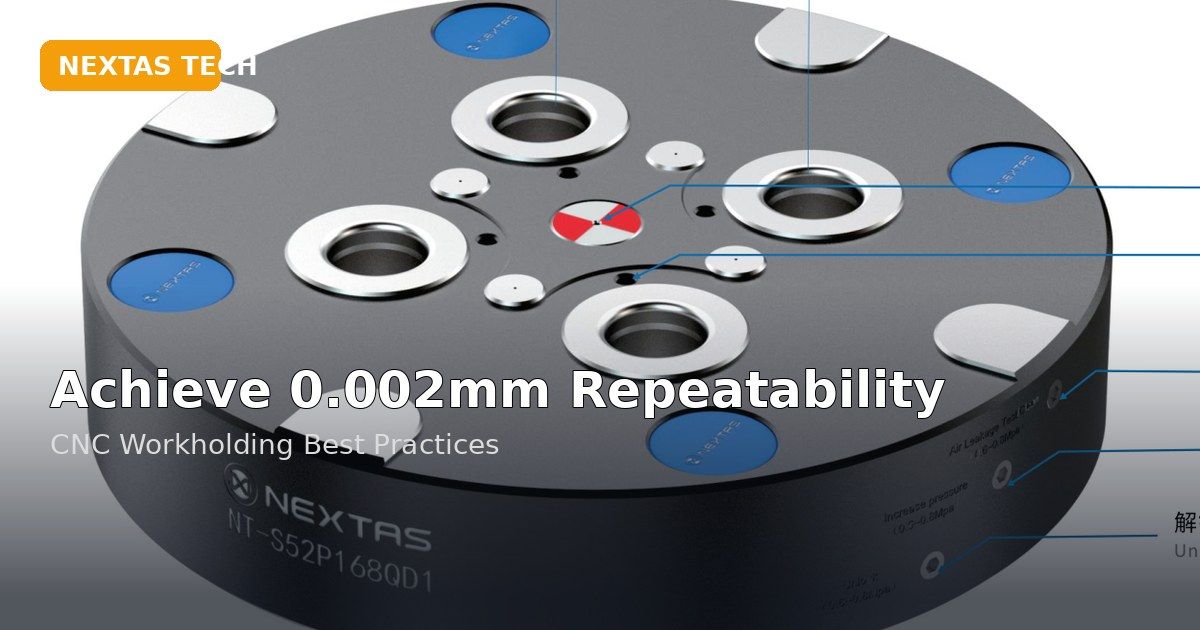
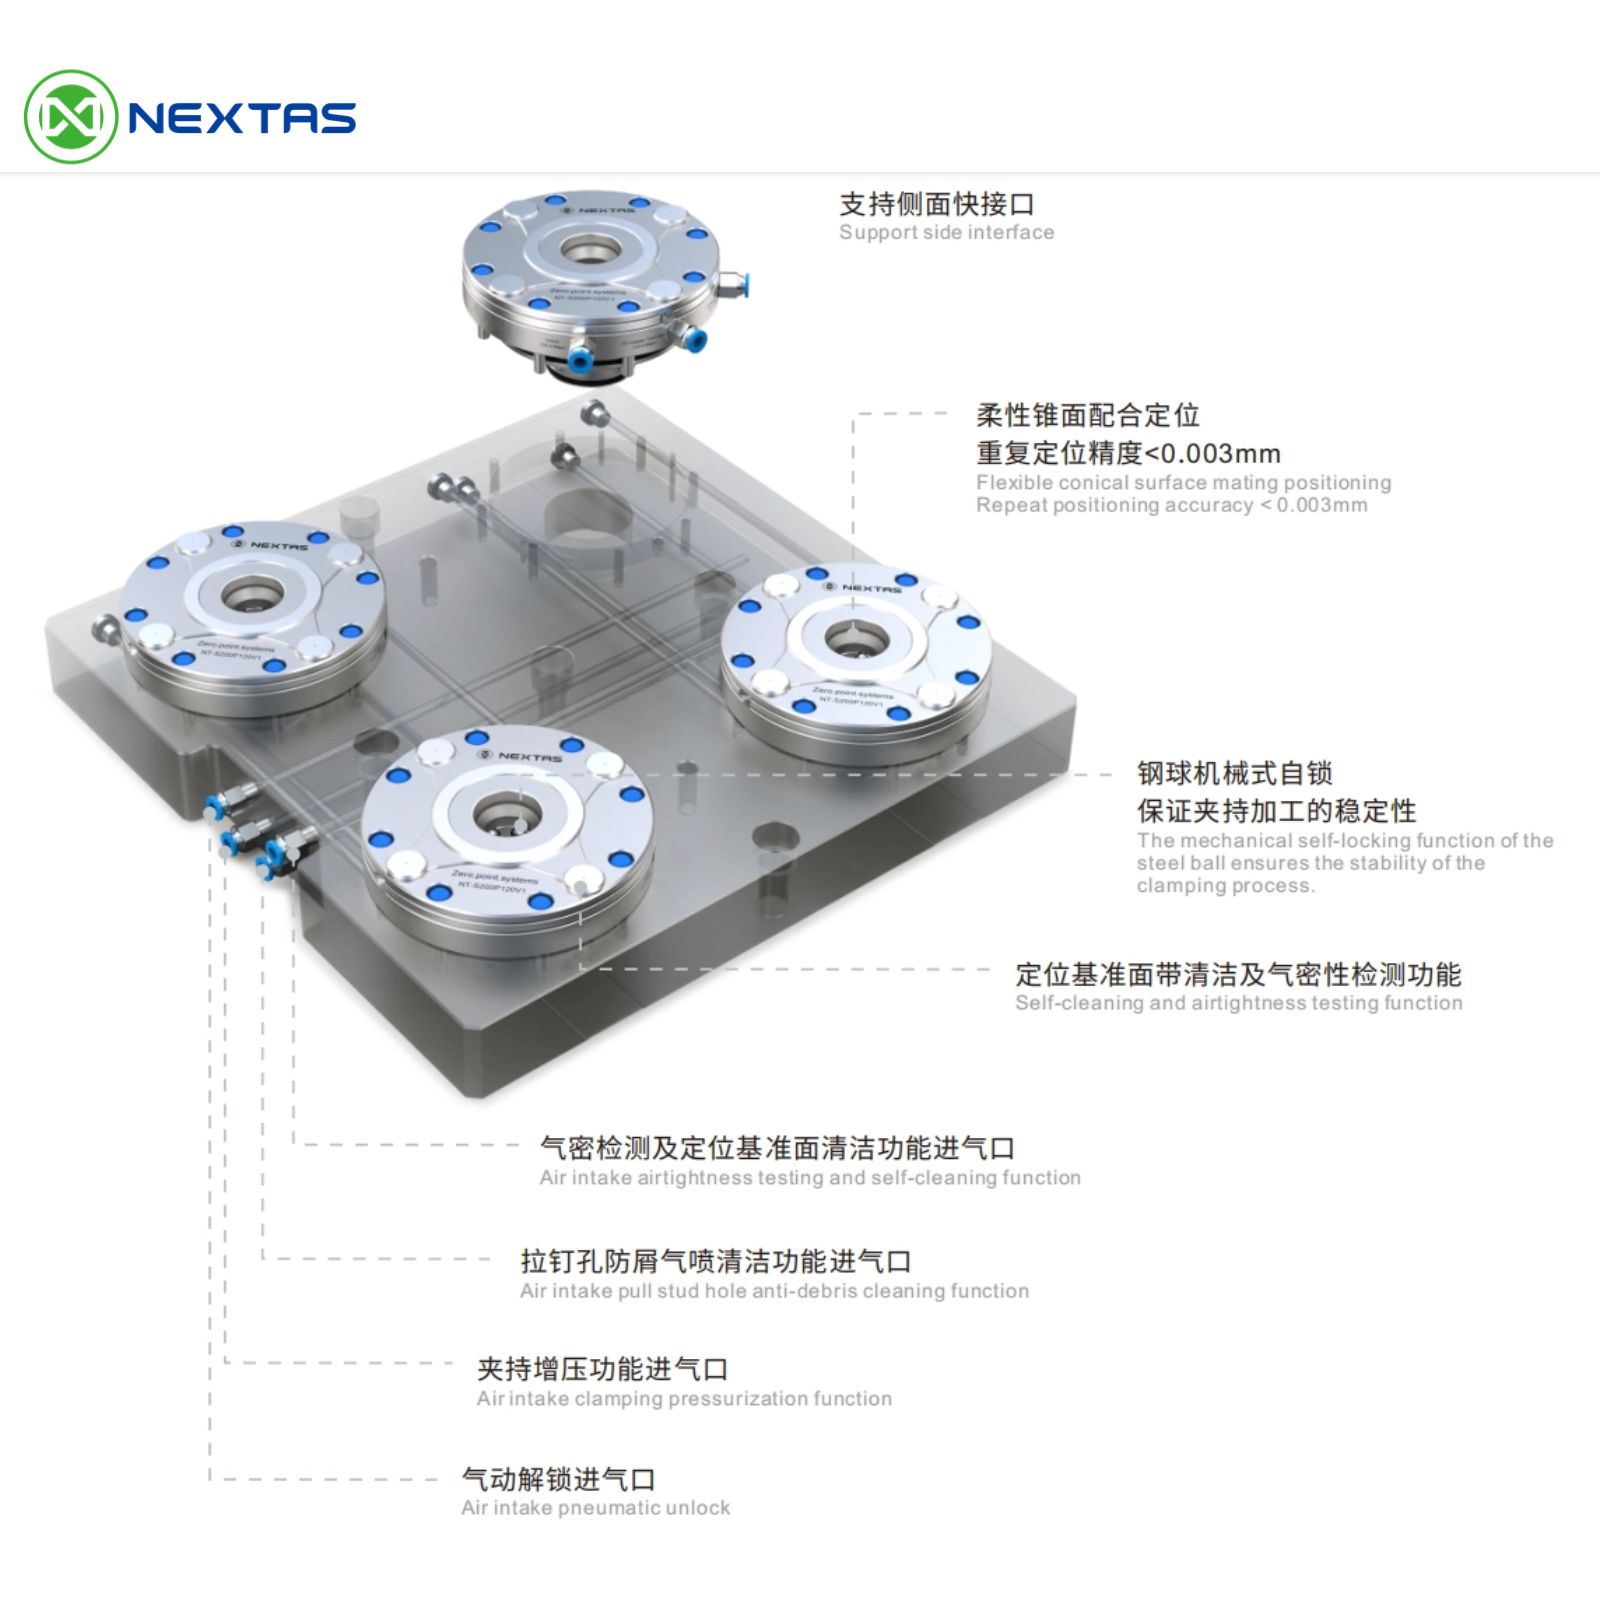
Düz-üstüne-düz datum arayüzleri sürtünme ve kenar temasına dayanır. Binlerce çevrim boyunca mikro aşınma ve talaş kirliliği “oynamaya” yol açar — fikstür her yeniden oturtulduğunda hafifçe kayar. Konik tip konumlandırma (NEXTAS sıfır nokta aynalarında kullanıldığı gibi) bunu çözer: çekme pimini, bağlama kuvveti uygulanırken kendinden merkezleyen konik bir yuvaya yönlendirir. Konik geometri, mikro boşlukları ortadan kaldırır ve doğal, tekrarlanabilir bir konumlandırma mekanizması sağlar.
Malzeme sertliği ve aşınma direnci
Datum yüzeylerinde sertlik, yüzey işlemi ve aşınma direnci; talaş kaynaklı çentik ve kalıcı iz riskini azaltmaya yardımcı olur. Seçilen NEXTAS modelinin malzemesini, sertliğini ve çevrim ömrünü güncel kontrollü çizim veya teklif üzerinden doğrulayın; bu özellikler tek başına uzun dönem geometrik doğruluğu garanti etmez.
Pratik tasarım kuralı: Arayüz malzemesini yalnızca nominal sertliğe göre seçmeyin. Malzeme, yüzey işlemi, temas geometrisi, temizlik ve bakım birlikte değerlendirilmelidir; kabul sınırı seçilen modelin güncel teknik belgesi ve doğrulama planıyla bağlanmalıdır.
3) Yüzey hazırlığı ve temizlik disiplini
En hassas işlenmiş datum arayüzü bile, eşleşen yüzeyler arasında 10 µm’lik bir talaş varsa işe yaramaz. Yüzey hazırlığı, birçok atölyenin farkında olmadan tekrarlanabilirlik kaybettiği yerdir.
Oturtma öncesi temizlik protokolü
- Hava püskürtme: Her oturtmadan önce ayna gövdesini ve çekme pimi yatağını üflemek için temiz, kuru, filtrelenmiş atölye havası (en az 0,5 MPa) kullanın. Hava hattındaki nem kalıntı bırakır — bir koalesan filtre kullanın.
- Silme: Kritik işlerde, hava püskürtmesinin ardından hızlı buharlaşan bir çözücü (izopropil alkol veya özel fikstür temizleyici) ile nemlendirilmiş tüy bırakmayan bir bezle silin.
- Gözle inceleme: Çekme piminin konik kısmının ve ayna deliğinin hızlı bir gözle kontrolü 5 saniye sürer ve havanın kaçırdığı talaşları yakalar.
Tasarımla talaş koruması
Önleme, temizlemekten iyidir. NEXTAS sıfır nokta aynaları entegre hava püskürtmeli sızdırmaz ayna gövdeleri içerir. Küçük bir pozitif hava basıncı, işleme sırasında dahili mekanizmayı soğutma sıvısı ve talaşlardan korur. Ayna boşken (pim çıkarıldığında) gövde korunmaya devam eder; böylece bir sonraki bağlama çevrimi temiz başlar.
4) 5 mikron altı doğruluk için termal yönetim
Çelik yaklaşık 11,7 µm/m/°C oranında genleşir. 300 mm’lik bir fikstür plakasında 1 °C’lik sıcaklık değişimi yaklaşık 3,5 µm boyutsal kaymaya neden olur — bu değer <0,003 mm bütçenizi tek başına aşar. Bu tolerans seviyesinde termal yönetim isteğe bağlı değildir.
Pratik termal kurallar
- Ölçmeden önce dengeleyin: Ağır bir kaba kesim sonrası fikstür ve parça sıcaktır. Kritik ölçüm almadan önce 15–30 dakika dengelemeye izin verin (veya soğutma sıvısıyla bir finiş paso çalıştırın).
- Tutarlı soğutma sıvısı sıcaklığı: Soğutma sıvısı sıcaklığınız gün içinde ±3 °C dalgalanıyorsa, fikstür boyutlarınız da onunla birlikte dalgalanır. Soğutucu veya sıcaklık kontrollü soğutma sıvısı sistemi, azalan ıskartayla kendini amorti eder.
- Tezgâh ısınma rutini: İlk parça doğrulamasından önce mil ve eksenleri ısınma çevriminden geçirin. Çoğu CNC tezgâhı termal dengeye ulaşmak için 20–40 dakikaya ihtiyaç duyar.
- Simetrik fikstür tasarımı: Simetrik bir fikstür plakası tek tip genleşir. Asimetrik bir tasarım, datumu öngörülemez biçimde kaydıran diferansiyel termal büyüme yaratır.
Pratik ipucu: Atölye sıcaklığınız gün içinde ±2 °C’den fazla değişiyorsa, termal etkiler tekrarlanabilirlik hatanıza hâkim olur. Tezgâh alanı için iklim kontrolüne yatırım yapmak, çoğu zaman daha iyi takımla toleransın peşinde koşmaktan daha ucuzdur.
5) Bağlama kuvveti stratejisi: yeterli ama abartısız
Bağlama kuvveti iki şeyi başarmalıdır: parçayı kesme yüklerine karşı güvenli biçimde tutmak ve datum arayüzünü tam oturtmak. Ancak aşırı bağlama kuvveti kendi sorunlarını getirir — fikstürün veya parçanın elastik deformasyonu, kuvvet kalktığında datumu kaydırır.
Tutarlı kuvvet için mekanik kendinden kilitleme
Pnömatik veya hidrolik bağlama, besleme basıncıyla değişebilir. Bazı NEXTAS sıfır nokta sistemlerinde kullanılan mekanik kendinden kilitleme yapısı, tutma durumunun sürekli hava basıncına bağımlılığını azaltır. Gerçek bağlama kuvveti, açma devresi, çevrim ömrü ve bakım aralığı seçilen modelin güncel teknik belgesi ve uygulama testiyle doğrulanmalıdır.
Deformasyon bütçesi
İnce cidarlı parçalar veya hafif fikstür plakaları için, bağlama kuvveti altındaki elastik deformasyonu temel kiriş teorisi veya FEA kullanarak hesaplayın. Deformasyon tekrarlanabilirlik hedefinizi aşıyorsa, ya daha fazla destek noktasına ya da daha düşük kuvvetli bir bağlama stratejisine (ör. vakum desteği, uyumlu çeneler veya dağıtılmış bağlama) ihtiyacınız vardır.
6) ≤0,003 mm sınıfı sıfır nokta bağlama sistemleri
İyi tasarlanmış bir sıfır nokta bağlama sistemi, yukarıdaki tüm prensipleri tek, standartlaştırılmış bir arayüzde birleştirir. NEXTAS ürün yelpazesinin tekrarlanabilirlik hedefleriyle nasıl eşleştiği aşağıda gösterilmiştir:
| Sistem | Tekrarlanabilirlik | Bağlama Kuvveti | Anahtar Özellik | En İyi Uygulama |
|---|---|---|---|---|
| P85 | ≤0,003 mm | 4.000 N | Kompakt, 5 eksene uygun | Küçük elektrotlar, hassas parçalar |
| P120 | ≤0,003 mm | 12.000 N | Standart freze iş atı | Genel CNC, fikstür paletleri |
| P160 | ≤0,003 mm | 18.000 N | Orta boy yüksek yük modeli | Büyük paletler, zorlu frezeleme |
| P195 | ≤0,003 mm | 40.000 N | Ağır hizmet çekme | Büyük parçalar, agresif kaba işleme |
| BDS Serisi | <3 µm | 60.000 N | Ultra hassas konumlandırma | Sıkı toleranslı hücreler, kontrol fikstürleri |
Tüm NEXTAS sıfır nokta aynaları, tekrarlanabilirliği mümkün kılan şu özellikleri paylaşır:
- Tutarlı datum dönüşü için konik tip kendinden merkezleme
- Aşınma riskini azaltan sertleştirilmiş arayüzler; malzeme ve sertlik seçilen modelin güncel teknik belgesinden doğrulanmalıdır
- Basınçtan bağımsız bağlama kuvveti için mekanik kendinden kilitleme
- Talaş ve soğutma sıvısı koruması için entegre hava püskürtme
- Otomasyon güveni için oturma kontrolü (sızdırmazlık doğrulaması)
7) Atölyede doğrulama protokolü
Bir veri sayfasındaki iddialar, kendi tezgâhınızda, kendi fikstürünüzle, kendi atölye koşullarınızda doğrulamanın yerini tutmaz. Aşağıda <0,003 mm tekrarlanabilirliği teyit etmek için adım adım bir protokol bulacaksınız:
Gerekli ekipman
- 1 µm çözünürlüklü komparatör (DTI) veya tezgâha takılı tarama probu
- Fikstüre monte edilmiş kalibre test çubuğu veya halka mastar
- Veri kayıt formu (veya dijital kayıt cihazı)
Prosedür
- Sıfır nokta taban plakasını tezgâh tablasına monte edin. Düz olduğunu ve spesifikasyona göre torklandığını doğrulayın.
- Test fikstürünü (test çubuğu ile) sıfır nokta sistemine yerleştirin. Tam bağlayın.
- Test çubuğu üzerindeki iki ortogonal noktada (X ve Y) DTI’yı sıfırlayın.
- İlk okumayı kaydedin.
- Bağlamayı açın, fikstürü sıfır nokta yuvalarından tamamen kaldırın ve yeniden oturtun. Tekrar bağlayın.
- X ve Y’deki yeni DTI okumalarını kaydedin.
- 5–6. adımları en az 20 kez tekrarlayın. Daha fazla çevrim, daha yüksek istatistiksel güven sağlar.
- Hesaplayın: Aralık = Maks okuma − Min okuma. Kabul sınırını seçilen modelin güncel kontrollü çizimi veya teklifi ile alıcının kabul kuralından alın; ölçülen X ve Y aralıklarının her biri bu sınırı ayrı ayrı karşılamalıdır.
Profesyonel ipucu: Testi vardiyanın başında (soğuk tezgâh) ve üretimin 2. saatinde (sıcak tezgâh) tekrar çalıştırın. Sıcak durumdaki sonuçlar soğuk durumdaki sonuçlardan belirgin biçimde farklıysa, termal etkiler tekrarlanabilirlik bütçenize hâkim oluyor demektir.
8) Yaygın tekrarlanabilirlik düşmanları ve çözümler
Kurulumunuz için bir tekrarlanabilirlik denetimi mi gerekiyor? Tezgâh modelinizi, fikstür düzeninizi ve tolerans hedefinizi bize gönderin — datum stratejinizi inceleyip iyileştirmeler önereceğiz.
Bunu kendi atölyenizde uygulamaya hazır mısınız?
Bir teknik resim veya aparat fotoğrafı gönderin; başvurunuzu aldığımızı ve sonraki adımları genellikle 1 iş günü içinde bildiririz. Çizimlerin ayrıntılı teknik inceleme gerektirdiği karmaşık projeler daha uzun sürebilir.
Sıfır Nokta Bağlama Sistemleri
Otomasyonlu hücreler için ≤0,003 mm tekrarlanabilirlikte hızlı palet değişimi.
Donanımı gör →5 Eksen Kendinden Merkezlemeli Mengene
Karmaşık 5 eksen parçalar için hassas kendinden merkezlemeli bağlama.
Mengeneyi incele →Otomatik Palet Değiştirici
Operatörsüz atölye, uzun süreli üretim ve FMS entegrasyonu.
Otomasyonu planla →İş Tutuş Tekrarlanabilirliği SSS
CNC iş tutuşunda <0,003 mm tekrarlanabilirliği elde etme ve doğrulama hakkında sık sorulan sorular.
CNC iş tutuşunda <0,003 mm tekrarlanabilirlik ne anlama gelir?
0,003 mm tam olarak 3 mikrondur; <0,003 mm ise 3 mikrondan daha azdır. Burada bu değer, adı geçen arayüzün tanımlı test koşullarındaki tekrarlı konumlandırmasını ifade eder. Bitmiş parça veya tam tezgâh-fikstür zinciri doğruluğu ayrıca doğrulanmalıdır.
İş tutuş tekrarlanabilirliğini hangi faktörler etkiler?
Arayüz temizliği ve aşınması; montaj, sıcaklık, yük, tezgâh durumu, ölçüm cihazı ve test yöntemiyle birlikte sonucu etkiler. Yüzeyleri temiz tutun ve performansı seçilen modelin güncel teknik belgesi ile kararlaştırılan doğrulama protokolüne göre ölçün.
Atölyede iş tutuş tekrarlanabilirliğini nasıl doğrularım?
Fikstüre kalibre edilmiş bir test çubuğu veya halka mastarı monte edin; bir komparatör (DTI) veya tarama probu ile ölçün, değeri kaydedin, ardından fikstürü çıkarıp 20+ kez yeniden oturtun. Tüm denemelerde aralığı (maks − min) hesaplayın ve sonucu seçilen modelin güncel kontrollü çizimi veya teklifindeki test koşulu ile alıcının kabul kuralına göre değerlendirin.
Sıcaklık iş tutuş tekrarlanabilirliğini etkiler mi?
Evet. 300 mm’lik çelik bir fikstürde 1 °C’lik değişim yaklaşık 3,5 mikron termal genleşmeye neden olur. <0,003 mm hedefleri için termal yönetim önemlidir: fikstürlerin tezgâh sıcaklığında dengelenmesine izin verin, ağır kesimlerden hemen sonra ölçmekten kaçının ve soğutma sıvısı sıcaklık kontrolünü değerlendirin.
Belirtilen NEXTAS ürünleri için hangi tekrarlanabilirlik değerleri listelenir?
Güncel NEXTAS ürün verileri, belirli MFG alıcıları için ≤0,003 mm ve BDS datum gövdeleri için <0,003 mm arayüz tekrarlı konumlandırma değerleri listeler. Bunlar katalog arayüz değerleridir; seçilen modelin güncel kontrollü çizimi, teklif kapsamı ve test yöntemi esas alınmalı, tam işleme hücresi veya bitmiş parça için otomatik garanti sayılmamalıdır.
Bu web sitesi NEXTAS CO., LTD ile ilişkili mi?
Keşfetmeye devam edin
İlgili Makaleler
Sıfır nokta sistemleri, tekrarlanabilirlik doğrulaması ve iş tutuş seçimi üzerine yakından eşleşen kılavuzlar.
Sıfır Nokta Sistemi Seçim Kılavuzu 2026
Sıfır nokta bağlama sistemi seçmek için pratik bir kılavuz: tekrarlanabilirlik, çekme kuvveti, talaş koruması ve doğruluk doğrulaması.
Makaleyi oku →
Sıfır Nokta Plakası Sertliği ve Dayanıklılığı
Malzeme sertliği ve yüzey işleminin, binlerce bağlama çevrimi boyunca sıfır nokta plakası ömrünü ve doğruluğunu nasıl etkilediği.
Makaleyi oku →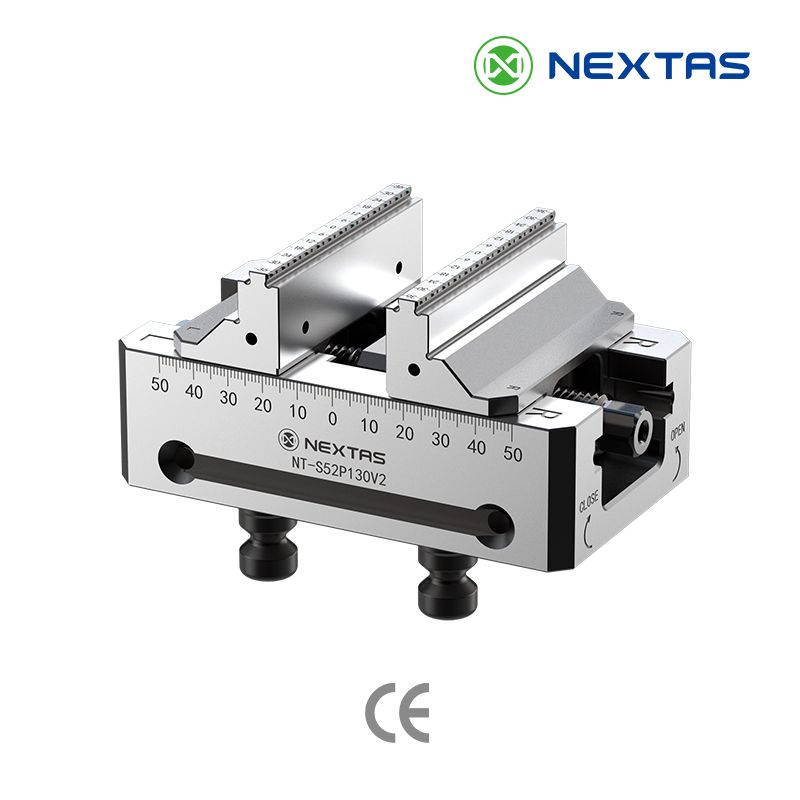
Kendinden Merkezlemeli Mengene Kurulumu ve Tekrarlanabilirlik
Hassas CNC işleme uygulamalarında kendinden merkezlemeli mengeneler için kurulum ipuçları ve tekrarlanabilirlik verileri.
Makaleyi oku →Donanımı eşleştirin
İlgili Ürünler
Hassas CNC ortamlarında 3 mikron düzeyinde tekrarlanabilirlik için tasarlanmış iş tutuş sistemleri.
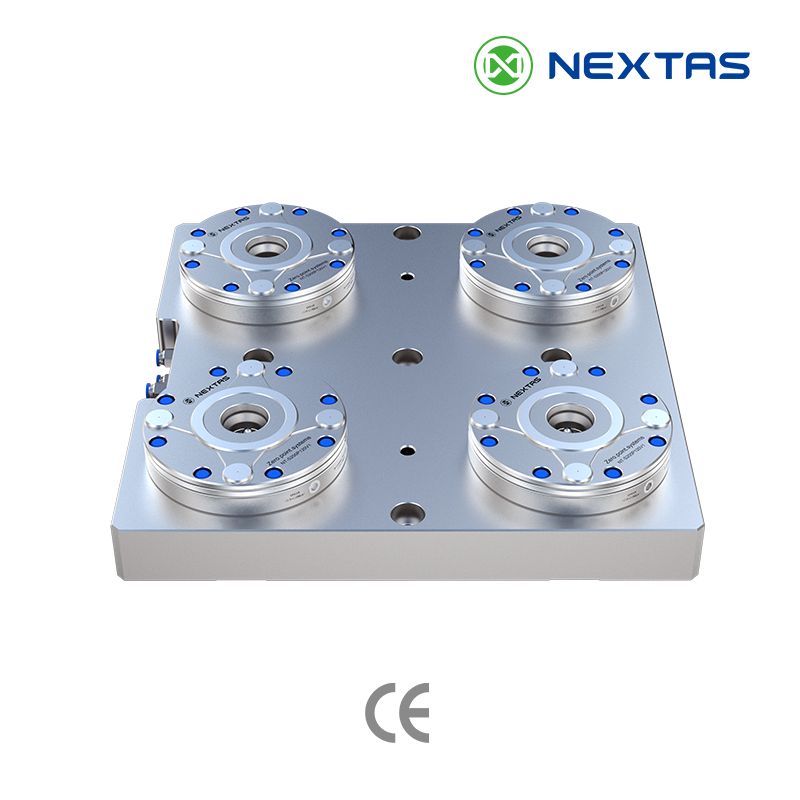
Sıfır Nokta Bağlama Sistemleri
CNC otomasyonu ve palet değişimleri için konik tip konumlandırma, mekanik kendinden kilitleme ve ≤0,003 mm tekrarlanabilirlik.
Ürünü incele →BDS Konumlandırma Referansı
Sıkı toleranslı üretim hücreleri için <3 µm tekrarlanabilirlik ve 60 kN bağlama kuvvetine sahip ultra hassas konumlandırma datumu.
Ürünü incele →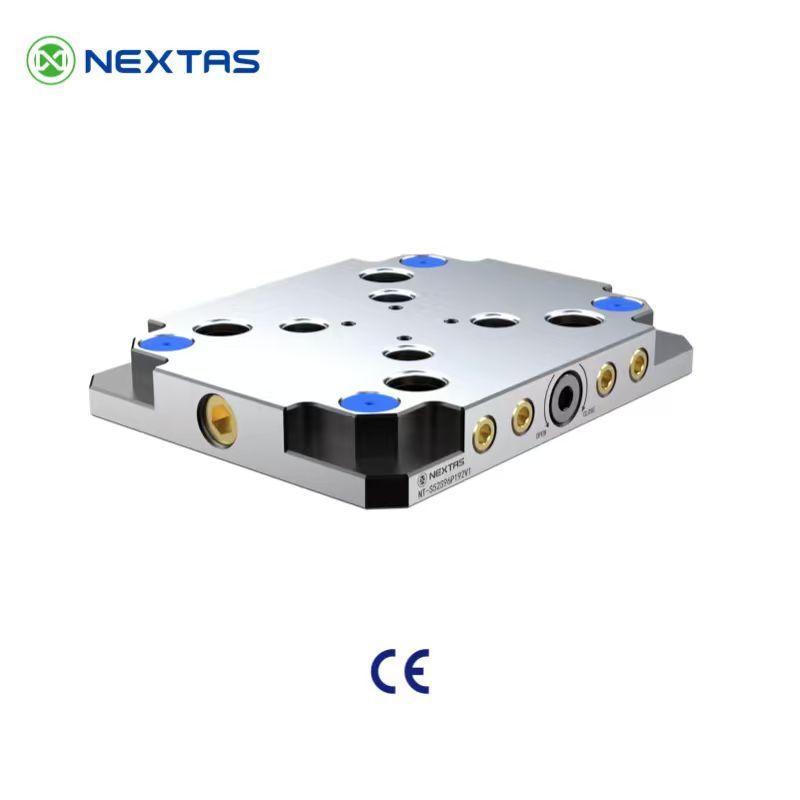
Sıfır Nokta Bağlama Plakası
Birden çok tezgâhta tekrarlanabilir fikstür montajı için 52 mm ve 96 mm modüler formatlarda hızlı değişen sıfır nokta bağlama plakaları.
Ürünü incele →<0,003 mm hedefine ulaşmaya hazır mısınız?
Tolerans hedefinizi, parça malzemenizi ve tezgâh kurulumunuzu bize anlatın. Ekibimiz doğru iş tutuş sistemini önerecek ve doğrulama sürecinde size rehberlik edecek.
Tekrarlanabilirlik mühendisliği danışmanlığı alın →