Spannlösung für die Automatisierung

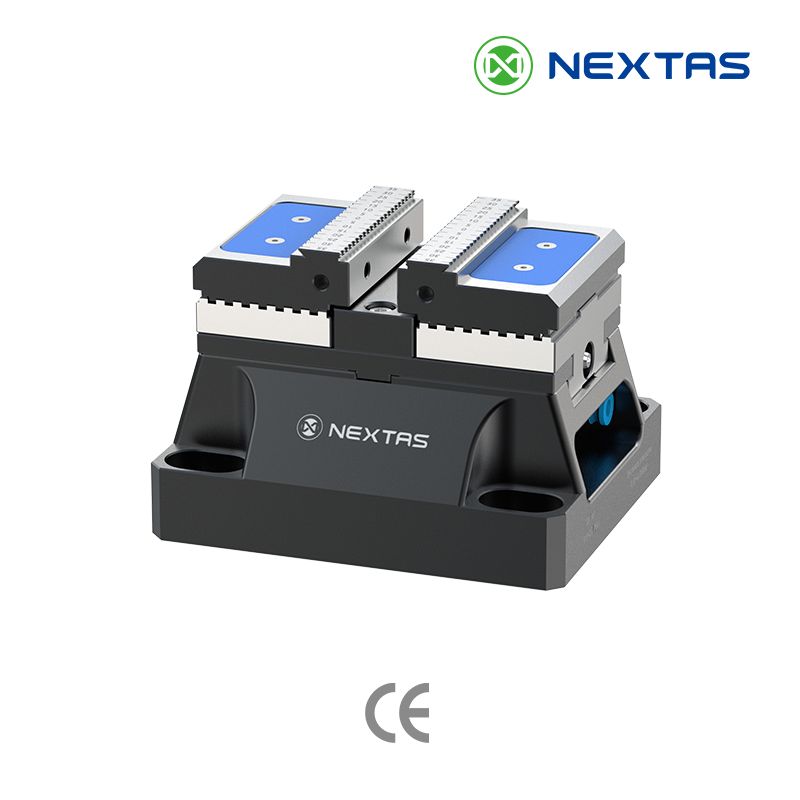
Hochpräziser Pneumatik-Schraubstock

Pneumatische Spannung für automatisierte Fertigungszellen

Die NEXTAS Zentrischspanner-Baureihe umfasst P75, P110 und P150, jeweils mit pneumatischer oder hydraulischer Betätigung. Wählen Sie Größe und Antrieb nach Werkstück, Schnittlast und Versorgung; prüfen Sie anschließend Backen, Montage und die Einbindung in den vollständigen Maschinenzyklus.

Größen P75 / P110 / P150
Pneumatische oder hydraulische Betätigung
Roboter + Pallet-Integrationspfad
Lieferzeit: Nach Zeichnungs-, Mengen- und Umfangsprüfung bestätigt MOQ: 1 Stück Zahlung: T/T · L/C Qualitätsnachweise im Angebot abgestimmt Lieferant mit MIC-Audit

Kernvorteile

  • Spannkraft nach Modell: Die sechs Modelle reichen im Katalog von 4.200 N beim pneumatischen P75 bis 45.000 N beim hydraulischen P150. Die Eignung für Schnittlast, Backen und Werkstück wird am vollständigen Aufbau geprüft.
  • Zykluszeit messen: Öffnen, Be- oder Entladen, Reinigen, Spannen, Statusprüfung und Wiederanlauf werden als vollständiger Zyklus erfasst.
  • Automationsschnittstelle: Magnetventil, M-Code, Spannstatus, Verriegelungen, Fehlerwiederanlauf und sicherer Zustand werden für die Gesamtzelle ausgelegt und abgenommen.
  • Steifigkeit des Aufbaus: Gehäuse, Befestigung, Backen und Werkstück bestimmen gemeinsam die Verformung unter Last. Bestätigen Sie Material, Einbaumaße und Oberflächenanforderungen anhand der aktuellen Modellunterlagen.
Schnelle Projektübergabe

Druckluftdaten, Backenbreite und Ziel-Taktzeit senden

Wir dimensionieren das passende pneumatische oder hydraulische Schraubstock-Modell für Ihre Spannkraft-, Werkstück- und Durchsatzanforderungen.

Schnelle Kontaktwege

Brauchen Sie Zeichnungen oder eine schnelle Rückmeldung? WhatsApp / E-Mail.

Maschinentyp & Druckluftversorgung

Nennen Sie das CNC-Maschinenmodell und die verfügbare Versorgung: 0,5–0,8 MPa Druckluft für pneumatische oder 6 MPa für hydraulische Modelle. Ergänzen Sie Tischanschlüsse, Bauraum und die geplante Bearbeitung.

Werkstückform & Spannkraft

Teilen Sie die Werkstückform (rund, eckig, unregelmäßig), Material und Härte, benötigte Backenbreite (P75/P110/P150) sowie die erforderliche Spannkraft gegen Schnittkräfte mit.

Taktzeit & Durchsatzziele

Geben Sie die Ziel-Taktzeit pro Teil, die Losgröße, ob pneumatische oder hydraulische Betätigung bevorzugt wird, sowie geplante Mehrfach-Schraubstock-Montage oder Automationspläne an.

Wichtige technische Spezifikationen

Der Katalog nennt für alle sechs Modelle 2,5 mm Einzelbackenhub. Fordern Sie für Bestellung und Layout die aktuelle Zeichnung des gewählten Produktcodes an, um Gewicht, Werkstoff und Einbaumaße zu bestätigen.

P75 / P110 / P150 – modellbezogene Katalogdaten
Größe Produktcode Betätigung Betriebsdruck Wiederholgenauigkeit Spannkraft Spannbereich
P75NT-S75P75V1Pneumatisch0,5–0,8 MPa<0,01 mm4.200 N0–125 mm
P75NT-S75P75V2Hydraulisch6 MPa<0,01 mm9.000 N0–125 mm
P110NT-S110P110V1Pneumatisch0,5–0,8 MPa<0,01 mm12.000 N0–200 mm
P110NT-S110P110V2Hydraulisch6 MPa<0,01 mm30.000 N0–200 mm
P150NT-S150P150V1Pneumatisch0,5–0,8 MPa<0,01 mm20.000 N0–250 mm
P150NT-S150P150V2Hydraulisch6 MPa<0,01 mm45.000 N0–250 mm

Technische Daten richtig lesen (CNC & Automation)

Vergleichen Sie zuerst Größe, Spannbereich, Betätigung und modellbezogene Spannkraft. Legen Sie dann fest, wie Werkstückhalt, Wiederholgenauigkeit und der vollständige automatisierte Ablauf gemessen und abgenommen werden.

Backenbreite & max. Öffnung
Warum es wichtig ist
Bestimmt Werkstück-Hüllmaß und Kollisionsfreiheit beim automatischen Beladen.
Praxis-Check
Größten Rohling + Greifer-Freiraum prüfen; Öffnung mit gewählten Backen verifizieren.
Spannkraft nach Modell
Warum es wichtig ist
Die verfügbare Kraft unterscheidet sich nach Größe und Betätigung.
Praxis-Check
Gleichen Sie die Modellwerte mit Schnittlast, Backenkontakt und zulässiger Werkstückverformung ab; bestätigen Sie den Aufbau im Versuch.
Wiederholgenauigkeit laut Katalog (<0,01 mm)
Warum es wichtig ist
Der Modellwert ist eine Grundlage für wiederholtes Spannen, keine Zusage für die fertige Werkstückgenauigkeit.
Praxis-Check
Legen Sie Backen, Referenzen, Sauberkeit, Druck und Messmethode fest und messen Sie den vollständigen Aufbau.
Pneumatische oder hydraulische Betätigung
Warum es wichtig ist
Die Varianten benötigen unterschiedliche Versorgungen und liefern unterschiedliche Katalogkräfte.
Praxis-Check
Prüfen Sie Medium, Druck, Ventile, Leitungen, Rückmeldungen und Wartungszugang für den gewählten Produktcode.
Steifigkeit des vollständigen Aufbaus
Warum es wichtig ist
Gehäuse, Tisch, Zwischenplatte und Backen beeinflussen gemeinsam die Verformung.
Praxis-Check
Prüfen Sie Planheit, Abstützung, Befestigung und Tischtragfähigkeit anhand der aktuellen Modellzeichnung.
Druck passend zur Betätigung
Warum es wichtig ist
Pneumatische Modelle: 0,5–0,8 MPa. Hydraulische Modelle: 6 MPa.
Praxis-Check
Messen Sie den Druck am Verbraucher während des Zyklus. Ein gewöhnlicher Druckschalter liefert ein Prozesssignal, keine eigenständig validierte Sicherheitsfunktion.

Pneumatische und hydraulische Varianten auswählen

P75, P110 und P150 gibt es jeweils pneumatisch als V1 und hydraulisch als V2. Die Medien sind nicht austauschbar: Verwenden Sie den freigegebenen Schaltplan und die für den Produktcode vorgesehenen Anschlüsse. Die folgende Abbildung dient als Aufbauhinweis; daraus folgt kein eingebauter Druckübersetzer für jedes Modell.

Für raue Umgebungen konzipiert

Prüfen Sie an der gewählten Ausführung Dichtungen, Abstreifer und die Zugänglichkeit der Anlageflächen. Legen Sie Reinigung und Wartung nach Späneanfall, Kühlschmierstoff und Zykluszahl fest. Die Genauigkeit und Oberflächengüte werden mit repräsentativer Schnittlast am vollständigen Aufbau geprüft.

Flexible Installation und Anwendung

Vergleichen Sie die aktuelle Modellzeichnung mit Tisch oder Zwischenplatte: Bohrbild, Passflächen, Befestigung, Aufbauhöhe und Last müssen zusammenpassen. Eine Kombination mit einem Nullpunktspannsystem erfordert zusätzlich die Prüfung beider Schnittstellen und eine Messung nach dem Wechsel.

Leistungsstarke und vielseitige Anwendungen

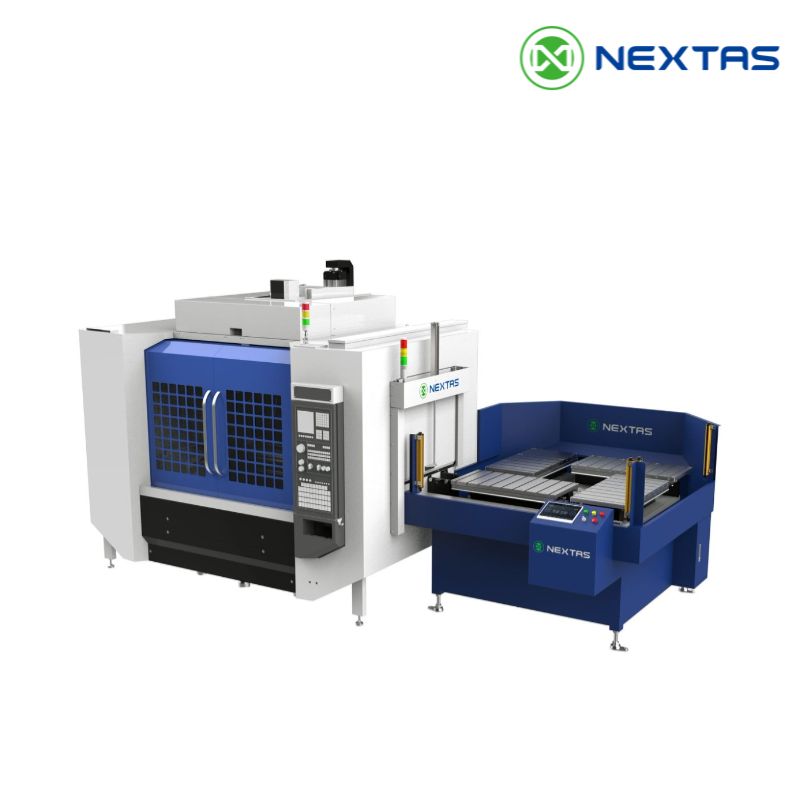
Automatisierte Bearbeitungszellen

Kann robotergestütztes Be- und Entladen unterstützen. Unbeaufsichtigte Betriebsfenster erfordern validierten Spannstatus, Verriegelungen, Fehlerwiederanlauf und Abnahme der Gesamtzelle.

Serienfertigung von Teilen

Die Wirkung auf Qualität und Zykluszeit wird mit festgelegter Spannkraft, gleicher Teilefamilie und vollständigem Vorher-nachher-Zyklus gemessen.

Horizontale Bearbeitungszentren

Eine Palettenintegration hängt von Tischschnittstelle, Bauraum, Werkstückhülle und Kollisionsprüfung ab.

Schwerzerspanungsanwendungen

Die Eignung für hohe Vorschübe und tiefe Schnitte wird anhand von Modellwert, Backen, Werkstück und repräsentativem Bearbeitungsversuch bestätigt.

Zweiminütige Produktvorführung

Der NEXTAS Pneumatikschraubstock im Betrieb

Sehen Sie Spannvorgang und Einbausituation und vergleichen Sie anschließend Ihre Luftversorgung, Backenbreite, Werkstückabmessungen und Solltaktzeit mit den verfügbaren Konfigurationen P75, P110 und P150.

Video auf Englisch2:01Wiedergabe auf Wunsch
Auswahl und Integration prüfen
Englische NEXTAS Produktvorführung des Pneumatikschraubstocks mit Spannvorgang und Einbausituation.

Einsatz-Matrix

Diese Matrix hilft bei der Vorauswahl einer pneumatischen oder hydraulischen Variante für Roboterbeladung und Palettierung. Unbeaufsichtigte Betriebsfenster setzen eine Risikobeurteilung und die Abnahme der vollständigen Zelle voraus.

Roboter-VMC (hoher Durchsatz)
Warum es passen kann
Die Stillstandszeit wird über den vollständigen Spann-, Handhabungs-, Reinigungs- und Wiederanlaufzyklus verglichen.
Empfohlene Optionen
Klemm-OK (Druck/Position), harte Backen, Späneluft zum Reinblasen.
HMC / APC mit Paletten
Warum es passt
Reproduzierbare Referenz für Mehr-OP-Teilefamilien mit wenig Touch-off.
Empfohlene Optionen
Nullpunkt-Spannplatte, standardisierte Passfedern, Schnellwechsel-Backen.
5-Achsen / Mehrseiten-Bearbeitung
Warum es passt
Selbstzentrierung vereinfacht symmetrische Teile und stabilisiert den Bezug.
Empfohlene Optionen
Low-Profile Backen, weiche Backen „im Spannzustand“ ausdrehen, Kollisionsgrenzen definieren.
High-Mix, kurze Losgrößen
Warum es passt
Schnelle Umrüstung erhöht Erstteil-Trefferquote nach Wechsel.
Empfohlene Optionen
Soft-Jaw Rohlinge, Setup-Checkliste, Backenbibliothek mit Kennzeichnung.
Unterbrochener Schnitt / Form-Rauhen
Warum es passt
Konstante Kraft hilft gegen Rattern bei schweren Zustellungen.
Empfohlene Optionen
Druck innerhalb Spezifikation, steife harte Backen, wischende Abstreifer gegen Kühlschmierstoff.
Automotive & Elektronik Serie
Warum es passt
Vorhersagbares Spannen unterstützt SPC und minimiert Maßdrift.
Empfohlene Optionen
Regler mit Arretierung, periodische Verifikation, Ersatz-Dichtungssatz.

Auswahl- & Integrationsleitfaden für Automation

Checkliste für die Auswahl eines Pneumatik-Zentrierschraubstocks und die Integration in Roboterzellen, Palettensysteme und flexible Serien—mit Fokus auf Wiederholgenauigkeit.

Für schnellere Rüstzeiten: Schraubstock auf eine Nullpunkt-Spannplatte oder eine pneumatische Nullpunktplatte montieren.
  • Teilefamilie & Backen: Backenbreite/Öffnung passend wählen; Hartbacken für wiederholgenaues Spannen, Weichbacken für Konturen (Ausdrehen im eingespannten Zustand).
  • Spannkraft & Bearbeitung: Spannkraft gegen Schnittdaten prüfen, insbesondere bei Schruppen und unterbrochenem Schnitt; den pneumatischen oder hydraulischen Modellwert mit Last, Backen und Werkstück abgleichen.
  • Wiederholgenauigkeit: Der Katalogwert beträgt <0,01 mm. Die Wiederholgenauigkeit des vollständigen Aufbaus muss mit gereinigten Referenzen, definiertem Drehmoment und der vereinbarten Messmethode bestätigt werden.
  • Montage & Referenz: Passfedernuten/Bohrbild für schnelles Ausrichten; ideal in HMC/APC-Palettenbetrieb.
  • Automation I/O: Magnetventil-Ansteuerung + Rückmeldung (Druck-/Positionssensoren), damit der Roboter nie „blind“ lädt.

Backenoptionen & Werkstückstrategie

Backenwahl nach Bezug (Außen/Innen, Flächen, Kontur) und Umrüsthäufigkeit – so bleibt die Automationszelle stabil.

Harte Backen
Am besten für
Wiederholgenaues Spannen in Paletten-/Roboterbetrieb
Hinweis
Backensitze und Passfedern prüfen; die Wiederholgenauigkeit des vollständigen Aufbaus messen.
Weiche Backen (im Spannzustand ausdrehen)
Am besten für
Konturen, dünnwandige Teile, Sichtflächen
Hinweis
Bei Produktionsdruck ausdrehen, um Rückfeder-Fehler zu minimieren.
Gezahnte / Grip-Backen
Am besten für
Rohlinge, schwere Schruppbearbeitung
Hinweis
Nur bei zulässigen Abdrücken; Auszugssicherheit prüfen.
Prisma-/V-Backen
Am besten für
Rundmaterial (Wellen, Buchsen)
Hinweis
Präsenzrückmeldung in den validierten Ablauf der Gesamtzelle einbinden.
Nester / Auflage-Backen
Am besten für
Mehrfachaufspannung, Taktzeit-Optimierung
Hinweis
Späneabfuhr einplanen; Kühlschmierstoff-Pfützen vermeiden.

Automation-I/O & Sicherheitsabfragen

Vor Bearbeitung und Handhabung müssen die vorgesehenen Zustandsrückmeldungen geprüft sein. Druck-, Positions- und Präsenzsensoren sind zunächst Prozesssignale. Sicherheitsfunktionen, Schutzmaßnahmen, Verriegelungen, sicherer Zustand und Fehlerwiederanlauf müssen aus der Risikobeurteilung der Gesamtzelle hervorgehen und gesondert validiert werden.

Spannbefehl
Zweck
Startet den vorgesehenen Spannzyklus.
Typische Umsetzung
SPS-Ausgang und ein zum pneumatischen oder hydraulischen Schaltplan passendes Ventil; Zustand bei Energieausfall prüfen.
Löse-Befehl
Zweck
Öffnet zum Beladen
Typische Umsetzung
Separater Kanal; verriegelt mit Tür/E-Stop.
Rückmeldung „Spannzustand bestätigt“
Zweck
Bestätigt den erwarteten Prozesszustand vor der Bearbeitung.
Typische Umsetzung
Druck- oder Positionssensor in der Freigabelogik von CNC und Roboter; eine Sicherheitsfunktion benötigt eigene Auslegung und Validierung.
Drucküberwachung
Zweck
Erkennt Reglerdrift / Versorgungsausfall
Typische Umsetzung
Regler + Manometer; optional Sensor/Transmitter für Trend.
Werkstück-Präsenz
Zweck
Meldet die Anwesenheit des Werkstücks
Typische Umsetzung
Induktive, optische oder bildgestützte Erfassung vor dem Spannen. Ob das Werkstück vollständig aufliegt, muss mit dem tatsächlichen Werkstück und der Sensoranordnung gesondert geprüft werden.
Späne-Reinigung
Zweck
Schützt Wiederholgenauigkeit im Dauerlauf
Typische Umsetzung
Zeitgesteuerter Luftstoß + KSS-Management für saubere Sitze.

Pneumatik, Inbetriebnahme & Wartung

Eine zum Modell passende pneumatische oder hydraulische Versorgung und saubere Anlageflächen unterstützen reproduzierbare Spannvorgänge. Legen Sie Druckgrenzen, Prüfung und Wartung für die gewählte Ausführung fest.

  • Luftqualität: für pneumatische Modelle saubere, trockene, gefilterte Luft verwenden; hydraulische Modelle benötigen das für den Schaltplan freigegebene Medium und die passende Filtration.
  • Druck: pneumatische Modelle 0,5–0,8 MPa, hydraulische Modelle 6 MPa; Druck am Verbraucher während des vollständigen Zyklus messen.
  • Leitungen: kurz halten, Leckagen vermeiden; ggf. Schnellablass für kürzere Taktzeiten.
  • Inbetriebnahme: mehrfache Spannzyklen, Parallelität prüfen, Spannzeit als Referenz dokumentieren.
  • Wartung: Späne/KSS aus Dichtbereichen entfernen, Abstreifer/Dichtungen prüfen, Wiederholgenauigkeit regelmäßig mit Prüfkörper kontrollieren.

Wartungsplan (Kurzüberblick)

Die Intervalle richten sich nach Modellanleitung, Einsatzumgebung, Zykluszahl und Messwerten. Vor der Wartung die vorgeschriebene Energieisolierung durchführen, pneumatische, hydraulische und elektrische Restenergien beherrschen und den drucklosen Zustand bestätigen. Nach Kollision oder auffälliger Drift erst nach Prüfung wieder starten.

Pro Schicht
Aufgabe
Späne von Backensitzen entfernen; Sichtprüfung auf Leckagen/lockere Anschlüsse.
Nutzen
Schützt Bezug und Wiederholgenauigkeit.
Wöchentlich
Aufgabe
FRL entleeren; Regler-Sollwert prüfen; „Spann-OK“ Funktion testen.
Nutzen
Verhindert Druckdrift und unerwartete Kraftschwankungen.
Monatlich
Aufgabe
Backenauflagen/Passflächen inspizieren; Schrauben/Nuten prüfen; Gleitflächen reinigen.
Nutzen
Reduziert Backenkipp und Maßfehler.
Vierteljährlich
Aufgabe
Wiederholgenauigkeit mit Prüfkörper verifizieren; Alarm-/Logdaten der Zelle prüfen.
Nutzen
Findet schleichenden Verschleiß vor Ausschuss.
Jährlich
Aufgabe
Dichtungen und gegebenenfalls Hydraulikmedium nach dem Serviceplan des gewählten Modells prüfen.
Nutzen
Verlängert Lebensdauer und Prozesssicherheit.
Nach Crash
Aufgabe
Planheit/Ausrichtung prüfen; Sensorik kontrollieren; Spann-/Löse-Test durchführen.
Nutzen
Stellt Geometrie wieder her und verhindert Folgefehler.

BACKEN-WECHSEL ANLEITUNG

So wechseln und justieren Sie die Backen

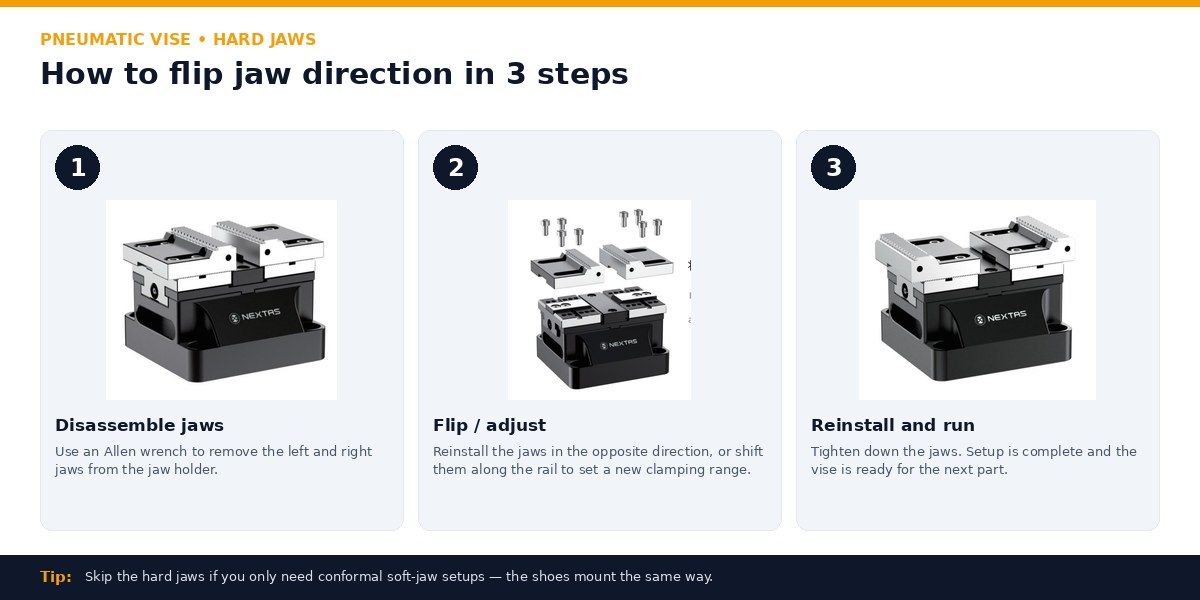
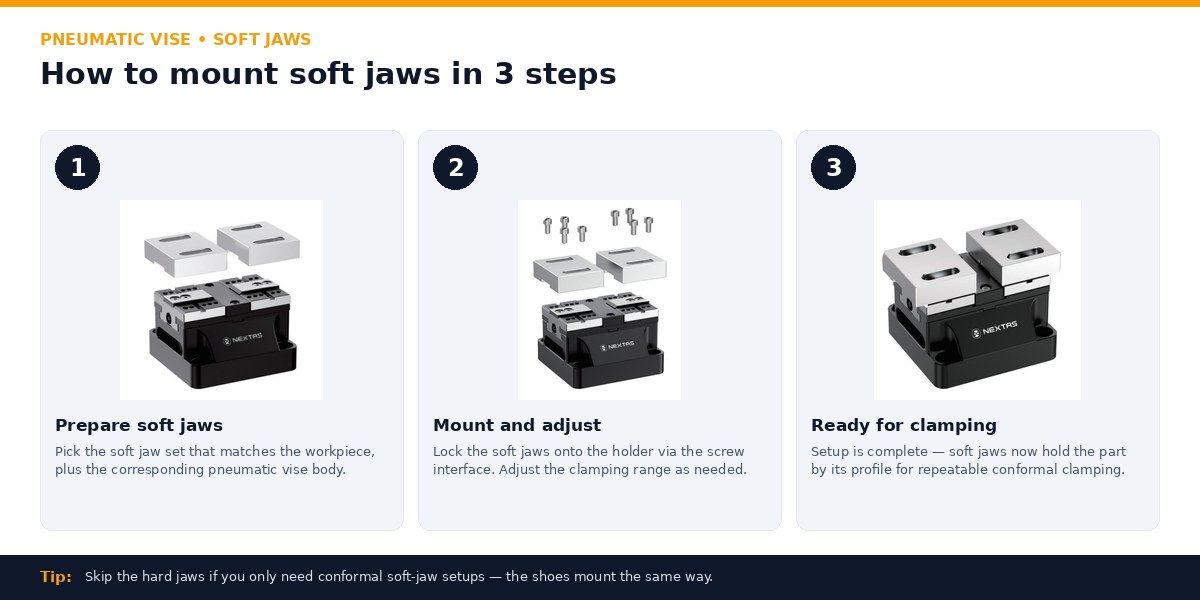
Die Abbildungen helfen, den Backenwechsel vorzubereiten. Maßgeblich bleiben die Modellanleitung, Energieisolierung, Befestigungsmomente und die Prüfung von Kontakt und Spannzustand vor dem Wiederanlauf.

In 3 Schritten Hartbacken umdrehen — Anleitung Pneumatik-Schraubstock

Hartbacken — 3 Schritte

Hartbacken neu ausrichten, um zwischen Vorder- und Rückseiten-Spannung zu wechseln oder einen anderen Spannbereich einzustellen.

In 3 Schritten Weichbacken montieren — Anleitung formangepasste Spannung

Weichbacken — 3 Schritte

Konturanpassende Weichbacken montieren, damit das Werkstück über sein Profil gehalten wird — wiederholgenau bei unregelmäßigen Formen.

Praxisbeispiele (Case Studies)

Häufig gestellte Fragen (FAQ)

Was ist ein Pneumatikschraubstock und für wen ist er gedacht?

P75, P110 und P150 sind drei Größen von Zentrischspannern mit je einer pneumatischen und einer hydraulischen Ausführung. Sie können für wiederholte CNC-Spannabläufe eingesetzt werden, wenn Werkstück, Backen, Maschine, Versorgung und Steuerung zusammen geprüft sind.

Was sind die wichtigsten technischen Daten des Schraubstocks?

Die sechs Modelle decken Spannbereiche von 0–125 mm bis 0–250 mm ab. Die Katalogkraft reicht von 4.200 N beim pneumatischen P75 bis 45.000 N beim hydraulischen P150; die Wiederholgenauigkeit ist mit <0,01 mm angegeben. Pneumatische Modelle benötigen 0,5–0,8 MPa, hydraulische Modelle 6 MPa. Bestätigen Sie den gewählten Produktcode und die Prüfbedingungen vor der Bestellung.

Mit welchen Maschinen ist er kompatibel?

Der Einsatz auf CNC-Bearbeitungszentren oder Fräsmaschinen hängt von Bohrbild, Bauraum, Medien, Last, Backen und Steuerungsschnittstelle ab. Eine Automationsintegration wird erst nach Schnittstellen- und Sicherheitsprüfung bestätigt.

Wie wird er installiert oder montiert?

Passfedernuten, Befestigungsbohrungen, Medienanschlüsse und Passstifte werden mit Maschinentisch und Aufbau abgeglichen. Montage, Spannzustand und Wiederholgenauigkeit werden anschließend am vollständigen Aufbau geprüft.

Wo erhalte ich CAD-Dateien oder technische Dokumentation?

Die Verfügbarkeit von STEP-, IGES- oder 2D-Unterlagen wird nach Prüfung von Modell, Schnittstelle und Verwendungszweck bestätigt.

Was sind die Vorteile gegenüber einem herkömmlichen Hydraulikschraubstock?

Die Baureihe bietet beide Betätigungsarten. Die pneumatische Variante kann passen, wenn Druckluft und Katalogkraft für die Aufgabe ausreichen; die hydraulische Variante liefert je Größe eine höhere Katalogkraft und benötigt den passenden Hydraulikkreis. Wählen Sie nach Schnittlast, Versorgung, Zyklus und Wartung.

Wie hoch ist die Wiederholgenauigkeit?

Für die sechs P75-, P110- und P150-Modelle nennt der Katalog <0,01 mm wiederholte Spannpositionierung. Der Wert ist keine Garantie für die Fertigteilgenauigkeit. Prüfen Sie Backen, Werkstück, Druck, Sauberkeit und Messmethode am vollständigen Aufbau.

Welche Werkstoff- und Einbaudaten muss ich vor der Bestellung bestätigen?

Fordern Sie die aktuelle Zeichnung und Werkstoffangaben für den gewählten Produktcode an. Prüfen Sie Gewicht, Einbaumaße, Befestigung, Backen und zulässige Lasten zusammen mit dem Maschinentisch. Materialangaben eines anderen Modells dürfen nicht auf P75, P110 oder P150 übertragen werden.

Ressourcen & Downloads

Schnelles Angebot

Angebot für einen pneumatischen Schraubstock anfordern

Drei Felder genügen – unsere Ingenieure antworten nach Prüfung der Anfrage mit Preis und Konfigurationsempfehlung.