
Короткий ответ:
- Выбирайте «ласточкин хвост», если у вас есть технологический припуск, нужен доступ инструмента с пяти сторон и компоновка нескольких деталей подтверждена в модели станка.
- Выбирайте самоцентрирующие тиски, если деталь должна оставаться по центру, геометрия нестандартная или необходимо защитить чистовые поверхности мягкими / гладкими губками.
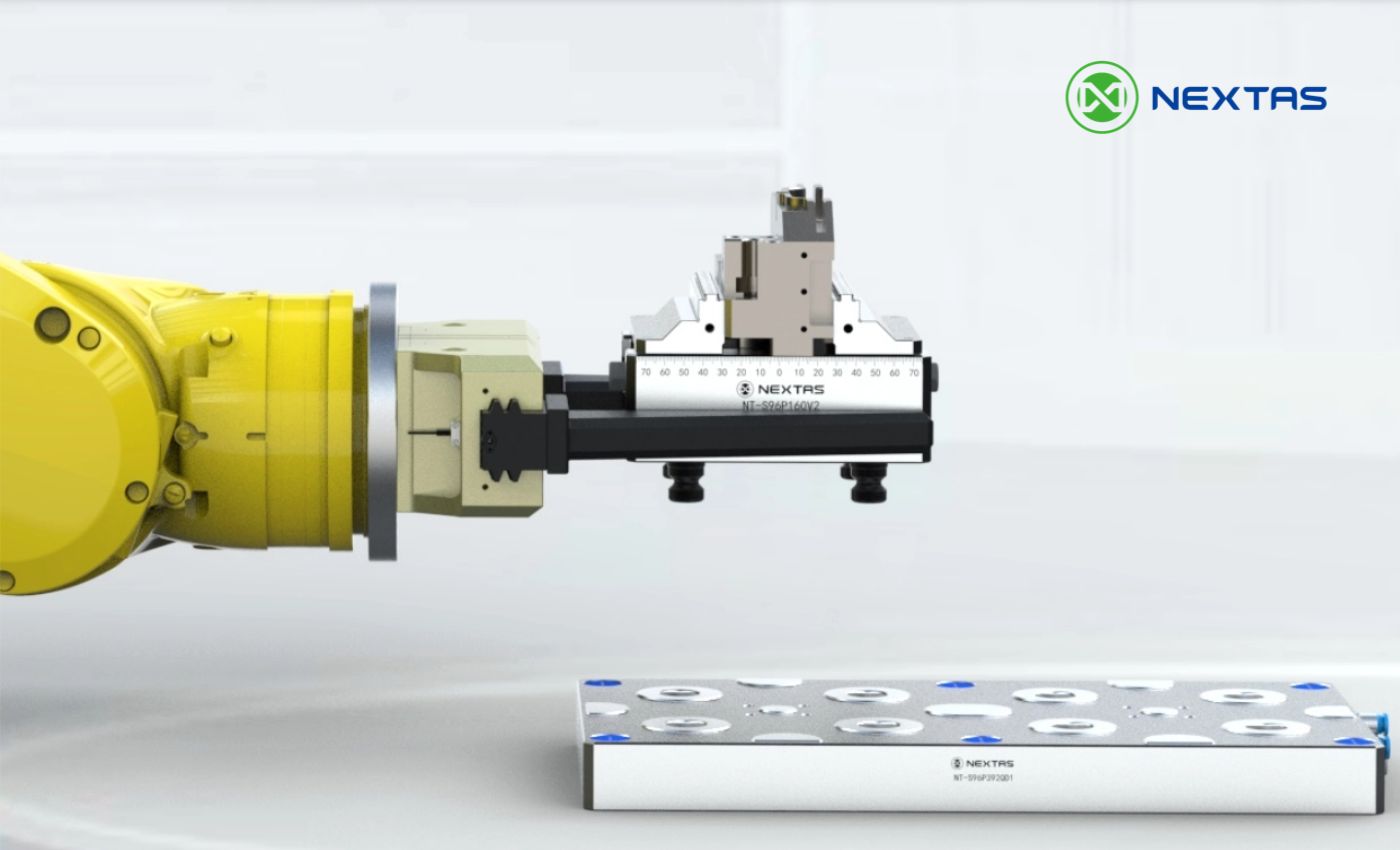
- Выбирайте систему нулевой точки, если переналадки происходят часто, оснастка перемещается между станками или нужна предварительная наладка вне станка и планируется автоматизация.
- Выбирайте комбинированную схему оснастки, если вы выпускаете широкую номенклатуру малыми партиями: система нулевой точки в основании, тиски или «ласточкин хвост» на паллете, а сверху — специализированные элементы под семейство деталей.
1) Быстрый чек-лист и матрица сравнения
Многие цеха теряют время, потому что сначала задают неправильный вопрос. Вместо «какое крепление самое точное?» полезнее спрашивать, какой слой оснастки решает какую задачу. На практике полезно разделять три задачи: удержание детали, доступ инструмента и смена оснастки.
- Удержание детали: как фактически зажимается заготовка или готовая деталь.
- Доступ инструмента: сколько пространства остаётся фрезе при 3-, 4- или одновременной 5-осевой обработке.
- Смена оснастки: насколько быстро паллета или приспособление снимаются и возвращаются на повторяемую базу.
«Ласточкин хвост» — это прежде всего решение для зажима и доступа. Самоцентрирующие тиски — решение для зажима и центрирования. Система нулевой точки — решение для переналадки и повторяемого возврата на базу. Как только эти роли разделены, выбор становится гораздо понятнее.
2) Когда выбирать крепление «ласточкин хвост»
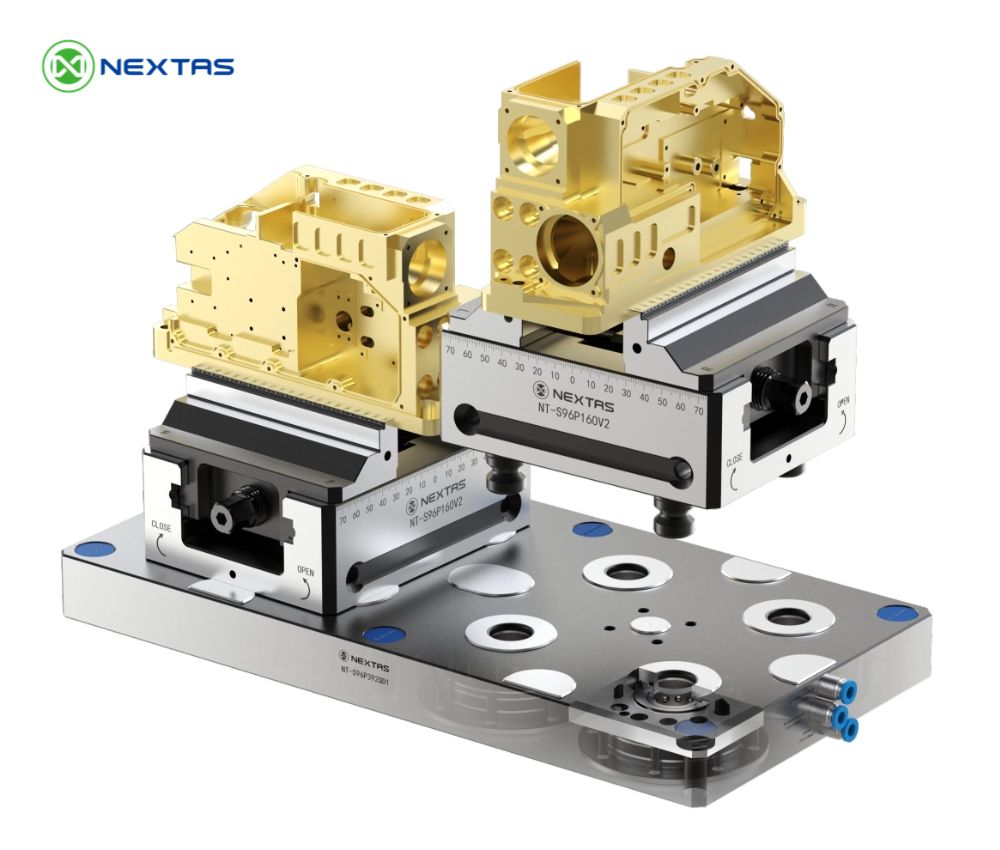
Крепление типа «ласточкин хвост» рассматривают, когда деталь начинается как обрабатываемая заготовка с достаточным припуском на стороне захвата. Особенно хорошо оно работает при 5-осевой обработке небольших деталей из алюминия или нержавеющей стали, потому что инструмент получает широкий доступ к пяти сторонам, а удержание идёт через узкий профиль снизу.
В каталоге NEXTAS для однопозиционной пневматической серии заявлены усилие зажима более 2 500 Н, нагрузка до 30 кг и компактный ход. Таблицы рекомендаций помогают также увязать размер профиля «ласточкин хвост» с толщиной и шириной заготовки — это полезно при стандартизации семей полуфабрикатов.
Где «ласточкин хвост» выигрывает
- Доступ инструмента с нескольких сторон при многосторонней обработке без высоких губок.
- Высокая плотность размещения, когда нужно поставить несколько заготовок на поворотную цапфу, оснасточную колонну или паллету.
- Повторяемая ориентация заготовки для семейств, нарезанных из прутка или плиты.
- Интеграция в автоматизированную ячейку, если узел ставится на стандартизированный интерфейс.
Где «ласточкин хвост» проигрывает
- Детали с минимальным припуском или без безопасной зоны под профиль.
- Тонкостенные или визуально критичные детали, где деформация снизу может перейти в итоговую геометрию.
- Отливки, поковки или терморезанные заготовки со слишком большой вариацией формы для узкого захвата.
Если CAM-программист и так добавляет технологическую подошву ради 5-осевого доступа, «ласточкин хвост» часто открывает инструменту доступ к детали без высоких губок. Но если геометрия заготовки нестабильна или деталь должна оставаться центрированной относительно функциональной базы, самоцентрирующие тиски обычно безопаснее.
Практическая проверка перед покупкой: определите, сколько материала можно отдать под профиль, будет ли он затем удалён и насколько стабильной остаётся поверхность захвата во всей входящей партии заготовок.
3) Когда выбрать самоцентрирующиеся тиски
Самоцентрирующиеся тиски для ЧПУ рассматривают, когда деталь должна оставаться по центру паллеты, геометрия нестандартная или нужна гибкость по губкам для разных семейств деталей. Этот вариант менее чувствителен к умеренному разбросу формы заготовок, если губки и усилие зажима подобраны по испытанию.
В каталоге NEXTAS для серии 52 мм указаны усилие зажима 14 000 Н и повторяемость менее 0,02 мм; для серии 96 мм — усилие до 20 000 Н при той же заявленной повторяемости. Эти значения относятся к конкретным моделям и требуют проверки по актуальному паспорту. Твёрдые губки можно переворачивать и заменять; мягкие губки позволяют адаптировать контакт к сложным или уже обработанным поверхностям.
Где самоцентрирующие тиски выигрывают
- Контроль центрирования для деталей, которым нужен симметричный запас материала относительно траектории инструмента.
- Нестандартная геометрия, где контакт губок проще адаптировать, чем профиль «ласточкин хвост».
- Чувствительные или чистовые поверхности, когда нужны гладкие твёрдые или специальные мягкие губки.
- Гибкость между семействами деталей без перестройки всей паллетной логики.
Где самоцентрирующие тиски проигрывают
- Очень маленькие детали, где корпус тисков съедает слишком много рабочей зоны.
- Задачи, где нужен доступ к нижней зоне детали, который обеспечивает профиль «ласточкин хвост».
- Паллетные схемы с высокой плотностью, где низкопрофильное специальное приспособление разместит больше деталей.
Для многих цехов самоцентрирующие тиски — наиболее практичный «базовый» верхний модуль, поскольку позволяют адаптировать губки к большему числу геометрий деталей. Если в производственной программе много сложных деталей, номенклатура часто меняется, а партии остаются средними, база с нулевой точкой и самоцентрирующиеся тиски могут стать исходной конфигурацией после проверки усилия зажима, деформации и рисков.
4) Когда нужна система нулевой точки
Система нулевой точки нужна тогда, когда узким местом является не зажим детали, а время переналадки, воспроизводимая повторная установка и загрузка станка. Это особенно важно при производстве широкой номенклатуры, на нескольких станках и во всех процессах, где нужна наладка вне станка и будущая автоматизация.
В каталоге NEXTAS для быстросменных плит заявлена повторяемость менее 0,005 мм, а для отдельных модульных систем нулевой точки и BDS — менее 0,003 мм. Для конкретных моделей также указаны повышенное усилие зажима, обдув, контроль посадки, функция подъёма и механическая фиксация; эти параметры следует подтвердить по актуальному паспорту и испытать в составе оборудования.
Какие задачи решает система нулевой точки
- Наладка вне станка: приспособления собираются и предварительно выверяются вне станка, не занимая шпиндель.
- Перенос между станками: единый паллетный стандарт можно переносить между вертикальными и горизонтальными обрабатывающими центрами, поворотной осью, постом контроля и роботизированной ячейкой после проверки интерфейсов.
- Повторная установка с заданной воспроизводимостью: проще восстановить процесс, когда деталь возвращается на вторую операцию или на доработку.
- Интеграция в автоматизированную ячейку: роботизированная загрузка и перенос паллет требуют стабильной и контролируемой посадки.
Но система нулевой точки не заменяет верхний способ удержания. Если верхний модуль нестабилен, плохо подобран или не соответствует заготовке, базовый интерфейс не спасёт процесс. Поэтому систему нулевой точки рассматривают как базовый интерфейс, а тиски / «ласточкин хвост» / специальное приспособление — как прикладной слой.
| Интерфейс со стороны станка | Класс повторяемости | Типичное применение | Почему это важно |
|---|---|---|---|
| Плита быстрой смены | <0,005 мм | Ручная или пневматическая смена, универсальная оснастка для станков с ЧПУ, семейные паллеты | Позволяет стандартизировать комплект оснастки без лишней сложности |
| Интерфейс модульной системы нулевой точки | <0,003 мм | Высокоточная обработка на станках с ЧПУ и электроэрозионных станках, роботизированная ГПС, тяжёлые паллеты | Повышенное усилие, обдув, контроль посадки, функция подъёма и возможность интеграции в автоматизированную ячейку |
| Позиционирующая база BDS | <0,003 мм | Индексированный перенос паллет, позиционирование с шагом 90°, автоматизированное перемещение | Высокое усилие зажима, фиксированная индексация, защита от стружки и интерфейс для автоматизированного перемещения |
5) Как построить зажимную систему для автоматизации
Экономический эффект оценивают после стандартизации интерфейса на стороне станка: верхний модуль меняют по семейству деталей, а время переналадки сравнивают до и после внедрения.
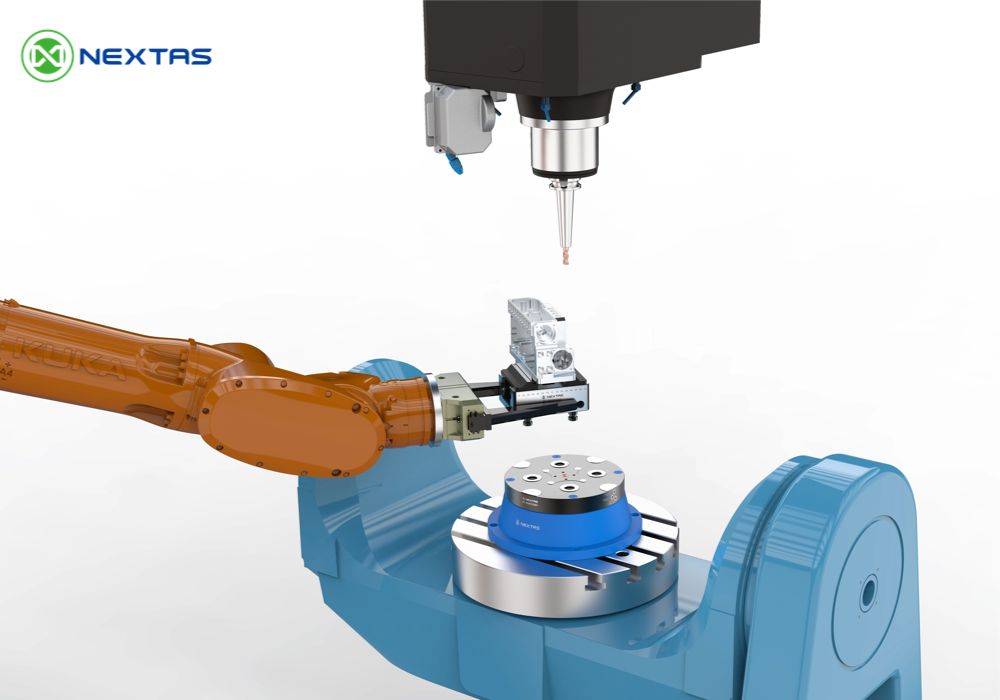
Зажимная система для автоматизации часто строится так:
- Стол станка или оснасточная колонна
- База с нулевой точкой или быстросменная базовая плита
- Стандартизированная паллета или плита
- Верхний модуль — «ласточкин хвост», самоцентрирующие тиски или специальное гнездо
- Комплект губок / элементы базирования
- Деталь
Такая архитектура упрощает повторное использование проверенной оснастки при широкой номенклатуре и малых партиях. При повторном заказе не приходится заново собирать схему базирования на столе станка: достаточно вернуть проверенную паллету и соответствующий верхний модуль.
Как оценить экономический эффект
Оценивайте зажим не только по цене закупки, а по реальному использованию шпинделя. Если команда постоянно заново базирует приспособления, ищет базу или восстанавливает повторяющиеся наладки, реальные потери проявляются в машинном времени, задержках графика и нестабильности процесса.
6) Типичные ошибки при выборе зажима
- Покупка под одну показательную деталь, а не под реальную номенклатуру. Ориентируйтесь на регулярно повторяющуюся номенклатуру, а не на единичный показательный пример.
- Использование «ласточкиного хвоста» без безопасного припуска. Если геометрия заготовки сильно меняется, процесс быстро теряет устойчивость.
- Ожидание, что база с нулевой точкой компенсирует неверно выбранный верхний зажим. База возвращает паллету, но не исправляет ошибки в выборе и настройке губок.
- Игнорирование стружки и загрязнений. Чем чаще переналадки, тем важнее очистка, контроль посадки и продувка.
- Отсутствие стандарта паллет. Если схема расположения штревелей, смещение и базовая поверхность губок каждый раз меняются, вы теряете основную выгоду быстрой смены.
Практичнее стандартизировать оснастку по уровням: единая схема расположения штревелей, общий формат паллеты, общий интерфейс со стороны станка, а сверху — специализированные модули под реальную семью деталей.
Рекомендуемое соответствие продуктам NEXTAS
Начинайте с задачи, а затем формируйте конфигурацию оснастки:
- Нужен высокий 5-осевой доступ для небольших заготовок? Начните с линейки «ласточкин хвост».
- Нужен гибкий центрированный зажим для нестандартных деталей? Начните с линейки самоцентрирующих тисков.
- Нужны более быстрые переналадки на повторяющихся заказах? Добавьте плиту быстрой смены.
- Требуется более высокая повторяемость или интеграция в автоматизированную ячейку? Рассмотрите модульную систему нулевой точки или позиционирующую базу BDS.
7) Выводы и следующие шаги
Если вы выбираете между креплением «ласточкин хвост», самоцентрирующимися тисками и системой нулевой точки, основной вывод таков:
Не сравнивайте их как взаимозаменяемые продукты. Рассматривайте их как взаимодополняющие уровни производственной системы.
«Ласточкин хвост» подходит для заготовок с технологическим припуском и доступом с нескольких сторон. Самоцентрирующиеся тиски дают гибкость для сложных или чувствительных деталей после проверки губок, усилия и деформации. Система нулевой точки служит повторяемым базовым интерфейсом для обоих вариантов и требует подтверждения в конкретной сборке.
Для производства широкой номенклатуры устойчивой долгосрочной основой часто служат стандартизированная база с нулевой точкой и верхние модули под конкретные семейства деталей. Это даёт более быстрые переналадки уже сегодня и более последовательный путь к роботизации, планированию паллет и работе без постоянного присутствия оператора в дальнейшем.
Нужна помощь с выбором конфигурации оснастки?
Отправьте чертёж, материал, состояние заготовки, тип станка и ожидаемую структуру партий. Мы поможем оценить, стоит ли начинать с «ласточкиного хвоста», самоцентрирующих тисков, базы с нулевой точкой или комбинированной паллетной схемы.
Сопутствующие товары
Оцениваете стратегию зажима?
Отправьте чертёж, материал, состояние заготовки и схему партий. Мы поможем сравнить «ласточкин хвост», самоцентрирующие тиски, базу с нулевой точкой или комбинированное паллетное решение.
Связаться с NEXTAS →