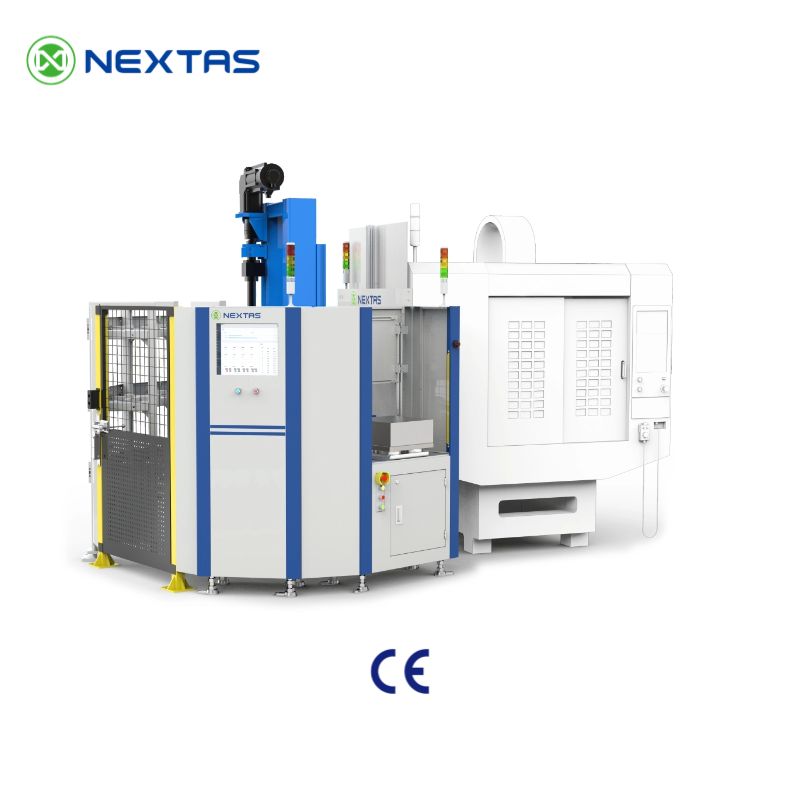
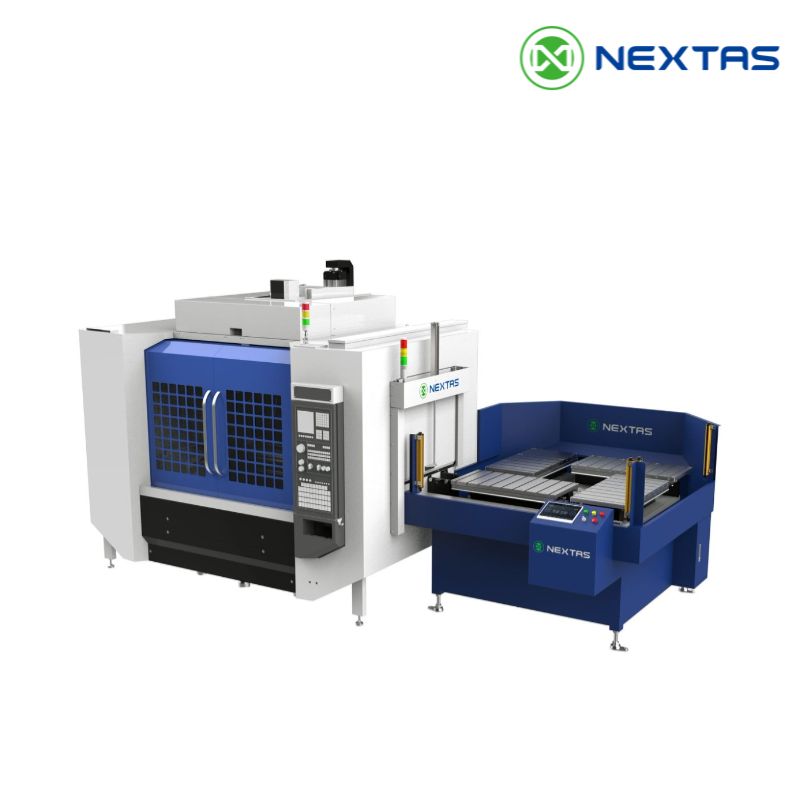
Plan des équipements et des zones tampon
Localisez chaque machine, zone tampon de palettes ou de pièces, unité de manutention et poste de chargement manuel ; consignez les trajets et les états mis à disposition du FMS.
Utilisez un périmètre convenu pour planifier le travail, consulter les états des équipements connectés et relier les enregistrements de production. Les rôles existants de l’ERP, du MES, de l’automate programmable et du pilotage de l’automatisation doivent être cartographiés avant l’intégration ; le FMS ne les remplace pas par défaut.
Le FMS constitue la couche logicielle et de pilotage. Les cellules, robots et magasins de palettes relèvent d’un périmètre matériel distinct. L’adéquation dépend des contrôleurs, protocoles, E/S, micrologiciels, réseaux et échanges de signaux exacts, y compris pour les projets utilisant la série Automatisation NEXTAS.
Présentation du système en 45 secondes
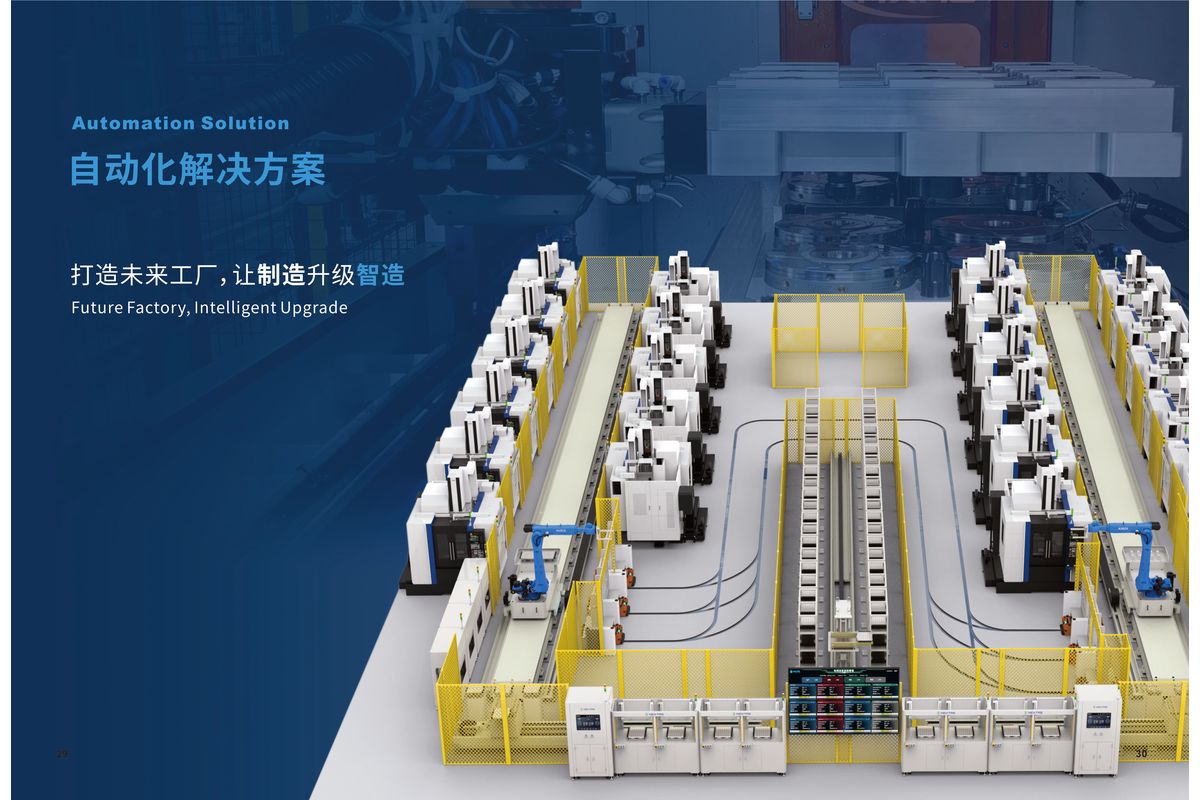
Cette présentation montre le contexte physique de production : machines CNC, manutention robotisée et flux coordonné de la cellule. Les modules logiciels, les interfaces et les critères de réception sont détaillés plus bas et définis pour chaque site.
Examiner les détails du systèmeLes quatre couches séparent l’affichage, l’ordonnancement, les interfaces d’exécution et la communication. L’extension d’une cellule à davantage d’équipements exige une cartographie d’interfaces approuvée, les licences nécessaires, une capacité réseau suffisante et de nouveaux contrôles de réception.
Affiche les états, commandes et champs d’avancement disponibles par les interfaces machine et système de gestion approuvées.
Applique les règles approuvées de priorité, de charge, de routage et d’exception pour proposer l’action suivante aux équipements connectés.
Envoie les commandes configurées et lit les états disponibles depuis les interfaces approuvées des machines, de la manutention et du stockage.
Peut utiliser OPC UA, Profinet, EtherCAT, Modbus ou une autre méthode convenue. L’implémentation de l’équipement, les champs de données et le comportement des échanges doivent être confirmés pour le projet.
Chaque volet couvre une partie de la gestion de production. Les volets activés, les données connectées et les échanges sont fixés dans le périmètre du projet.
Vue configurable de l’avancement de la production, des étapes de processus, des commandes et des états d’équipement fournis par les sources connectées.
Peut recevoir les champs de commande ERP/MES approuvés et créer des ordonnancements à partir des règles configurées de priorité et de file d’attente.
Enregistre les états terminés, en cours, en file et en exception lorsque les champs de commande et les mises à jour d’état nécessaires sont disponibles.
Affiche les états machine disponibles ainsi que les enregistrements d’outil, de montage ou de version de processus reliés aux sources de données cartographiées.
Relie les positions d’outil et les champs de durée de vie configurés, puis émet des invites de remplacement selon les règles approuvées et les données sources.
Relie le montage à la palette ou à la référence, confirme le positionnement et le bridage, puis journalise la répétabilité avec une taille d’échantillon et un plan de réception définis pour le projet.
Utilise les caméras, l’éclairage, le modèle et les seuils sélectionnés pour contrôler les caractéristiques convenues. La performance de détection nécessite des échantillons représentatifs et un plan de réception.
Calcule les champs configurés de fonctionnement, d’arrêt, de charge et d’efficacité à partir des données d’état connectées et des codes d’arrêt convenus.
Le flux peut relier le paramétrage produit, les champs ERP/MES approuvés et l’exécution FMS. La traçabilité couvre uniquement les données cartographiées et les interfaces vérifiées dans le périmètre de projet réceptionné.
Configuration produit
Programme machine, liste d’outils, type de montage, temps de cycle et points de contrôle qualité sont définis dans le système.
Lien ERP/MES
Les champs approuvés de matière, quantité, échéance et priorité peuvent être transmis depuis l’ERP/MES après cartographie et essais d’interface.
Génération de l’ordonnancement
Le FMS peut générer un ordonnancement à partir des règles configurées de machine, d’outil, de priorité des commandes et d’exception.
Exécution en temps réel
Les équipements approuvés peuvent recevoir les commandes configurées et renvoyer les états mis à disposition par leur interface.
Qualité et traçabilité
Le système de vision sélectionné enregistre les résultats du contrôle. L’autorité de décision conforme/non conforme suit le plan de contrôle et de réception approuvé.
Bouclage des données
Les champs approuvés de production, d’outil et de contrôle peuvent être renvoyés vers l’ERP après essai de la cartographie des données et des règles d’écriture.
Limite de commande et de sécurité : les interfaces machine, les protocoles, les E/S et les listes de signaux doivent être vérifiés pour chaque site. Les états remontés au FMS sont des informations de procédé ; ils ne remplacent pas les fonctions de sécurité. Le fonctionnement automatisé dépend de l’évaluation des risques de la cellule complète, des protecteurs, interverrouillages et commandes de sécurité, ainsi que d’un état sûr en cas de défaillance et d’une séquence contrôlée de réarmement et de reprise.
PLANIFICATION DE L’IMPLANTATION FMS
Utilisez ces données de planification pour définir la revue d’ingénierie. Elles ne constituent ni un déploiement client, ni un relevé de performances installées, ni un substitut à la validation du site.
Localisez chaque machine, zone tampon de palettes ou de pièces, unité de manutention et poste de chargement manuel ; consignez les trajets et les états mis à disposition du FMS.
Séparez les responsabilités de protection, d’accès, de reprise sur défaut et d’intervention manuelle. La coordination FMS ne remplace pas l’analyse des risques de la cellule complète.
Confirmez les points de raccordement électrique, pneumatique, réseau, contrôleur, E/S et protocole, ainsi que les chemins de câbles, les responsabilités et les essais d’échange.
Réservez l’accès nécessaire à la maintenance, l’étalonnage, l’approvisionnement et la reprise, ainsi qu’aux futurs équipements inclus dans la limite d’extension approuvée.
La revue de projet doit fournir, pour le site retenu, un plan conceptuel à l’échelle, une liste des équipements et interfaces, un registre des risques ouverts, une cartographie des responsabilités et la limite de réception — pas un modèle d’usine générique.
DONNÉES DU DOSSIER ÉCONOMIQUE
Le calcul part de la situation initiale mesurée sur le site et d’un scénario d’exploitation validé. Cette page ne garantit ni économies, ni gains de productivité, ni délai de retour sur investissement.
Consignez la diversité des pièces, la taille des lots, les changements de série, les heures avec et sans personnel, les arrêts, le traitement des rebuts et la charge actuelle de planification.
Utilisez uniquement les états machine, règles d’ordonnancement, méthodes de reprise et périodes sans surveillance que le plan d’interface et de réception peut prendre en charge.
Incluez logiciels, commandes, licences, intégration, formation, validation, infrastructure, maintenance et assistance récurrente — pas seulement l’achat des équipements.
Testez des scénarios prudent et de référence pour la demande, la disponibilité, la montée en cadence, les exceptions et les solutions de repli avant d’approuver le dossier économique.
Limite de décision : comparez les scénarios uniquement après avoir documenté la situation initiale du site, le périmètre des interfaces et les hypothèses de réception. Aucun retour sur investissement universel ni délai de retour indépendant du site n’est annoncé.
Confirmez les interfaces machine, les règles d’ordonnancement, la responsabilité des données, les limites du réseau et les essais de réception avant d’accepter le périmètre des volets et du déploiement.
L’ordre des phases est choisi selon les interfaces approuvées du site, le besoin opérationnel et le plan d’essais :
Connecter les données d’état approuvées au tableau de bord avant d’ajouter l’ordonnancement.
Ajouter la planification de production et le séquencement des commandes après réception des règles de priorité et d’exception.
Ajouter les enregistrements d’outils et de montages après cartographie de leurs champs sources et de leurs règles d’alerte.
Ajouter la tâche de vision validée et les champs de traçabilité inclus dans la cartographie de données réceptionnée.
La série Automatisation couvre le matériel physique — cellules de stockage automatisées, magasins rotatifs et unités à portique. Le système FMS est la plateforme logicielle de pilotage qui coordonne l’ordonnancement, la traçabilité, la gestion des outils et la visibilité de la production sur ces équipements.
La compatibilité du contrôleur, des E/S, de l’automate programmable, des protocoles, du micrologiciel et des échanges de signaux doit être confirmée pour la machine et la liste de signaux propres au projet. Le site ne formule aucune garantie générale de compatibilité pour une marque de contrôleur ou de commande CNC.
Envisagez un FMS lorsque plusieurs machines ou unités de manutention ont besoin d’un ordonnancement partagé ou d’enregistrements de production communs. Confirmez les rôles du contrôleur, des E/S, du réseau et du système de sécurité, ainsi que la reprise sur défaut, avant d’utiliser le logiciel dans une cellule sans surveillance.
Oui. Chaque phase nécessite un périmètre fonctionnel écrit, un responsable des données, un essai d’interface et une méthode de réception. L’usine n’est pas tenue de déployer les huit volets simultanément.
Le calendrier dépend des volets sélectionnés, des interfaces machine et contrôleur, des protocoles et sources de données, de l’implantation, de la phase de déploiement, de la formation et du périmètre de réception. L’équipe d’ingénierie confirme les jalons du projet dans l’offre ; le site ne garantit pas de durée de mise en œuvre fixe.
Le dossier de transfert convenu peut inclure l’architecture et la carte des interfaces, le périmètre des protocoles ou sources de données, les procès-verbaux de réception, le périmètre de formation et les responsabilités de reprise. L’offre ou la confirmation de commande définit les livrables exacts ; le site ne promet pas le même dossier documentaire pour chaque mise en œuvre.
Envoyez votre liste de machines, le périmètre d’intégration et les exigences d’ordonnancement. Notre équipe vous aidera à bâtir une feuille de route de déploiement FMS par phases, adaptée à votre complexité de production et à votre budget.
Devis rapide
Trois champs suffisent — après examen de la demande, nos ingénieurs répondent avec un prix et des recommandations de configuration.