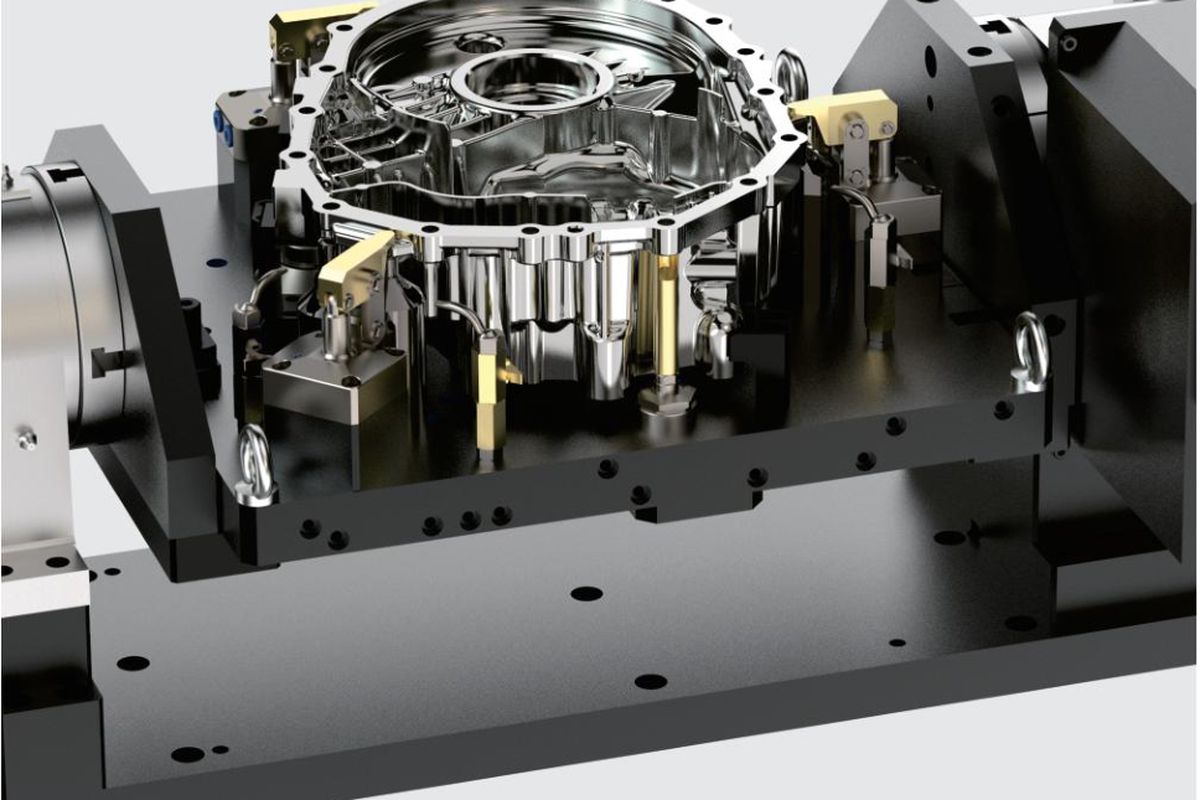
Aynı otomotiv parça ailesi sık çalışıyor ve manuel yükleme ölçülebilir bir proses sorunu yaratıyorsa özel bir hidrolik fikstürü değerlendirin. Sorun yavaş sıkma, dengesiz kuvvet, yetersiz destek, zor takım erişimi veya gelecekteki otomasyon devri olabilir.
Çalışmaya bir sıkma kuvveti hedefiyle başlamayın. Önce parça resmini, kritik yüzeyleri ve kesme kuvvetinin parça boyunca izlediği yolu inceleyin. Fikstür parçayı yeni bir şekil hatası oluşturmadan konumlandırmalı, desteklemeli ve tutmalıdır.
Uygun durum
Kararlı bir parça ailesi, tekrarlanan talep, bilinen tezgâh erişimi ve sınanabilir bir sıkma sırası.
Uygun olmayan durum
Erken prototip, değişken döküm, bilinmeyen kritik özellikler veya basit modüler bağlamanın ihtiyacı zaten karşıladığı bir iş.
Otomotiv neden sıkça hidrolik fikstür kullanır
Hidrolik bağlama; silindirler, keçeler, hortumlar, valfler, bir güç ünitesi ve servis çalışması ekler. Bu karmaşıklık ancak ölçülmüş bir kaybı ortadan kaldırıyorsa anlamlıdır. Geri dönüş hesabı istemeden önce mevcut sıkma süresini, operatör emeğini, yeniden işlemeyi, duruşları ve değiştirme adımlarını kaydedin.
Düşük hacim tek başına hidrolik çözümü elemez; yüksek hacim de tek başına onaylamaz. Ağır veya ince cidarlı bir parça, orta hacimde bile planlı desteğe ihtiyaç duyabilir. Basit bir parça ise yüksek hacimde dahi mengene veya modüler plaka üzerinde daha düşük riskle çalışabilir.
Çizim ve proses; kontrollü konumlandırma, destek ve sıkma sırasının gerçek değer kattığını gösteriyorsa özel hidrolik fikstür düşünün. Manuel, pnömatik veya modüler bağlama aynı ihtiyacı daha az servis yükü ve riskle karşılıyorsa daha basit yolu seçin.
Üretim hattındaki tipik kullanım alanları
Fikstür haritası parça resmiyle başlar. Önce ana konumlandırma noktalarını, ardından alıcının kontrol edeceği kritik ölçü ve yüzeyleri işaretleyin.
- Konumlandırma: Parçanın yerini hangi yüzey, delik veya çıkıntıların belirlediğini gösterin.
- Destek: Takım ve talaş yolunu kapatmadan desteği kesme yüküne yakın yerleştirin.
- Sıkma: Kuvveti ince bir cidarı bükmek yerine desteğe doğru yönlendirin.
- Bırakma: Parçanın sıkışmış bir eleman olmadan yüklenip çıkarılabildiğini doğrulayın.
- Kontrol: Sonucun nerede ve hangi yöntemle ölçüleceğini tanımlayın.
Döküm parçalar ayrıca stok payı, eğim ve çapak değişkenliği taşır. Bir dökümde çalışan sert dayama diğerini kaldırabilir. İnceleme; hangi yüzeylerin döküm olarak geldiğini, hangilerinin önce işlendiğini ve hangi desteğin parçayı takip etmek üzere hareket edebileceğini açıkça belirtmelidir.
- Kapak veya silindir kapağı tipi dökümler: İnce cidarlar ve sızdırmazlık yüzeyleri için kesime yakın destek, sıkma sırası, talaş tahliyesi ve parça çıkarma kontrol edilir.
- Motor ya da şanzıman gövdeleri: Yuvarlak, derin veya zayıf bölgelerde radyal destek, dengeli kuvvet, takım erişimi ve sıvı tahliye yolu incelenir.
- Büyük yapısal dökümler: Uzun açıklık ve büyük kütle nedeniyle destek aralığı, kaldırma erişimi, palet aktarımı ve güvenli servis bölgeleri planlanır.
Gerçek işletme etkisi nasıl görünür
Yatırım geri dönüşü sabit bir geri ödeme vaadine değil, tesis verisine dayanmalıdır. Mevcut proseste manuel sıkma süresini, vardiya başına çevrimi, işçilik süresini, yeniden işlemeyi, kayıp üretimi ve fikstür servis maliyetini kaydedin. Yeni çözüm tarafına fikstürü, güç ünitesini, tezgâh çalışmasını, kontrolleri, eğitimi, yedekleri ve bakımı ekleyin.
Her varsayımı görünür tutun ve çevrim talebi değiştiğinde modeli yeniden çalıştırın. Böylece yönetim, kaynağı belirsiz tek bir geri ödeme süresi yerine sorgulanabilir bir aralık görür.
| Yöntem | Ne zaman değerlendirilir? | Serbest bırakmadan önce ne kontrol edilir? |
|---|---|---|
| Manuel veya modüler | Parça basitse, sık değişiyorsa veya tahrikli bir sıra gerektirmiyorsa. | Operatör erişimi, tork yöntemi, destek ve kurulum değişkenliği. |
| Pnömatik | Hızlı hareket ve daha basit bir hava sistemi gerekli kuvvet ile kontrolü sağlayabiliyorsa. | Hava kalitesi, kuvvet payı, basınç kaybı ve durum geri bildirimi. |
| Hidrolik | Planlı çoklu sıkma sırası, daha yüksek kuvvet aralığı veya kompakt tahrikli elemanlar gerekiyorsa. | Devre, parça üzerindeki kuvvet, kaçak tepkisi, servis erişimi ve ısı. |
| Sıfır nokta tabanı ve üst fikstür | Üst fikstür makineler arasında taşınacak veya çevrimdışı hazırlanacaksa. | Alıcı yerleşimi, fikstür yükü, toplam yükseklik ve aktarım kabulü. |
Uygulamada dikkat edilmesi gerekenler
Fikstür, hidrolik güç ünitesi ve tezgâh kontrolleri tek bir çalışma sistemi oluşturur. Sıkma sırasını, çalışma basıncı aralığını, tutma ve bırakma yöntemini, basınç kaybına verilecek tepkiyi ve normal proses durumunu hangi sensörlerin göstereceğini önceden kararlaştırın.
Bir basınç şalteri veya sıkma sinyali sonraki işleme adımını engellemeye yardımcı olabilir; tek başına bir güvenlik işlevi değildir. Koruyucular, güvenli duruş, erişim kontrolü ve diğer güvenlik ihtiyaçları tüm makine veya hücre için yapılan risk değerlendirmesinde belirlenmelidir.
Robot yüklemede parça varlığı kanıtını, tutucu bırakmasını, güvenli konumları, kapı kontrolünü ve bir arızayı kimin sıfırlayabileceğini tanımlayın. Gerçek parça ve taşıma yüküyle sınayın; yalnızca sensör listesine bakarak hücreyi onaylamayın.
Son yapımdan önce kabul testini planlayın. Temizleyip tekrar yüklenen parçaların seçili özelliklerini ölçün; gerçek parça aralığında sıkma sırası, destek teması ve kuvveti kontrol edin; kararlaştırılan süre ve sınıra göre kaçak testi yapın; biçim değişimi önemliyse deneme kesimi sonucunu bağlanmamış durumla karşılaştırın; düşük basınç veya eksik parça gibi arızaları kontrollü biçimde oluşturun; sıfırlama ve yeniden başlatma adımlarını operatör ve bakım ekibiyle doğrulayın.
Bakım sıklığı seçilen parçalar, akışkan, görev çevrimi, ortam ve üretici talimatlarına göre belirlenmelidir. Genel bir web makalesinden sabit günlük, üç aylık veya yıllık bakım aralığı çıkarılamaz.
Teklif paketi; parça modeli ve resmi, malzeme ve döküm durumu, konumlandırma planı, kritik özellikler, tezgâh ve palet verileri, takım erişimi, hedef sıkma süresi, otomasyon planı, beklenen parça aralığı ve bilinen biçim değişimi sorunlarını içermelidir. Yanıtta önerilen yerleşim, açık riskler, yayımlanmış bileşen verileri, projeye özel hedefler ve planlanan kabul testlerinin ayrı ayrı gösterilmesini isteyin.
Seçim konusunda yardıma mı ihtiyacınız var?
Makine modelinizi, parça malzemesini ve hedef toleransı bize gönderin. Uygun bağlama çözümünü önerelim.
Danışmanlık isteyin →